Keramikferrulen für Glasfaseranwendungen sind die kritischste Ausrichtungskomponente in modernen Datennetzwerken. Diese mikroskopisch kleinen, hochpräzisen Stifte sind das Herzstück jedes Glasfasersteckers. Ihr einziger Zweck besteht darin, eine einzelne, haardünne optische Faser zu halten und auszurichten. Die Präzision dieses winzigen Bauteils ist der wichtigste Faktor. Es bestimmt die Leistung und Zuverlässigkeit einer Glasfaserverbindung. Eine hochwertige Verbindung ist ohne eine hochwertige Aderendhülse nicht möglich.
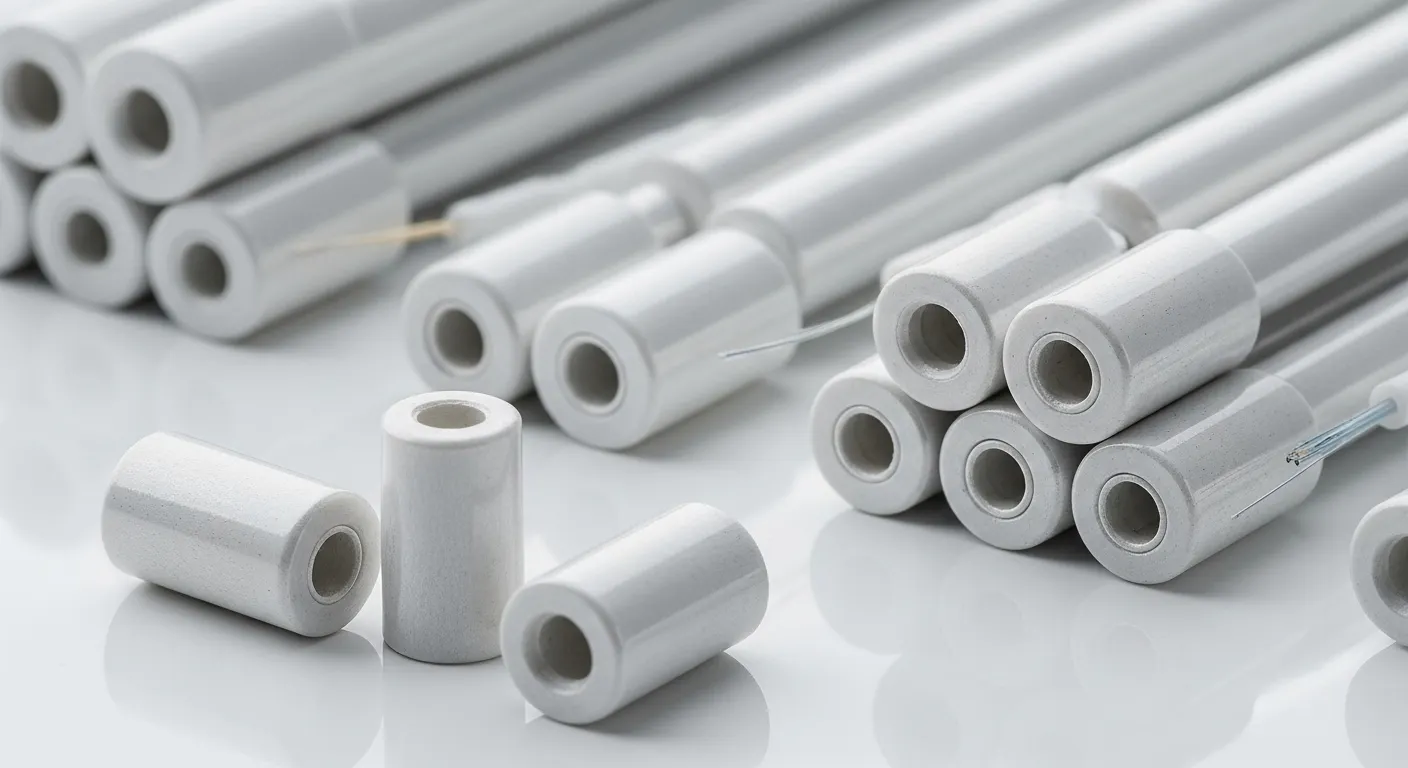
Die gesamte digitale Welt, vom Rechenzentrum bis zum 5G-Netzwerk, läuft auf Licht. Dieses Licht wird durch Glasfasern übertragen. Die Ferrule ist das Bauteil, das die Verbindung dieser Fasern ermöglicht. Es sorgt dafür, dass Licht von einer Faser zur nächsten gelangt. Dies muss mit minimalem Verlust geschehen. Dieser Artikel befasst sich mit Technologie, Materialwissenschaft und Fertigung. Es wird detailliert beschrieben, was diese Komponenten so wichtig macht. Ein umfassender Keramikferrules-Leitfaden kann weitere Hintergrundinformationen liefern.
Was ist eine Keramikhülse?
Eine Keramikhülse ist ein präzisionsgefertigter Zylinder. Es besteht normalerweise aus Zirkonoxid. Es hat einen kleinen, hohlen Kanal oder eine „Bohrung“, die genau durch seine Mitte verläuft. Diese Komponente ist der primäre mechanische Teil eines Glasfasersteckers. Seine Aufgabe ist es, die blanke Glasfaser zu erfassen. Es hält es sicher in einem Prozess, bei dem Epoxidharz zum Einsatz kommt. Anschließend werden die Endflächen der Ferrule und der Faser poliert. Dadurch entsteht eine einzige, glatte, einheitliche Oberfläche.
Die Kernfunktion: Präzisionsausrichtung
Die Hauptaufgabe der Ferrule ist die Ausrichtung. Ein Singlemode-Glasfaserkern ist unglaublich klein. Der Durchmesser beträgt typischerweise nur 9 Mikrometer (µm). Ein menschliches Haar ist etwa 70 Mikrometer groß. Die Ferrule muss zwei 9-Mikron-Kerne ausrichten. Diese Ausrichtung muss nahezu perfekt sein. Jeder Fehler oder jede „Fehlausrichtung“ führt zum Ausfall des Lichtsignals.
Das Problem, das es löst: Einfügedämpfung
Einfügedämpfung ist der Hauptfeind eines Glasfasernetzwerks. Dies ist die Lichtmenge oder Signalstärke, die an einem Verbindungspunkt verloren geht. Sie wird in Dezibel (dB) gemessen. Die Hauptursache für einen Insertionsverlust ist eine seitliche Fehlausrichtung. Dies ist der Fall, wenn die beiden Faserkerne nicht perfekt zentriert sind. Eine hochpräzise Ferrule minimiert diesen Fehler. Dies geschieht durch ein Loch, das perfekt zentriert ist.
Das Problem, das es löst: Rückreflexion
Das zweite Problem ist die Rückreflexion. Dabei wird Licht zurück zu seiner Quelle reflektiert. Dies kann das Signal verfälschen. Es kann auch den Lasersender zerstören. Aderendhülsen lösen dieses Problem auf zwei Arten. Erstens ermöglichen sie das Polieren der Stirnflächen. Durch dieses Polieren entsteht eine „Physical Contact“ (PC)-Verbindung. Dieser direkte Glas-zu-Glas-Kontakt minimiert Reflexionen. Zweitens können Aderendhülsen schräg poliert werden. Dieser „Angled Physical Contact“ (APC) führt dazu, dass reflektiertes Licht reflektiert wird. Es kehrt nicht zur Quelle zurück.
Anatomie eines Glasfasersteckers
Die Ferrule ist der Schlüsselbestandteil eines Steckverbinders. Ein typischer Steckverbinder besteht aus mehreren Teilen:
- Die Ferrule: Der weiße Keramikstift, der die Faser hält.
- Der Steckerkörper: Das Kunststoff- oder Metallgehäuse.
- Die Feder: Eine Feder im Inneren des Körpers drückt die Zwinge nach vorne. Dadurch wird Körperkontakt gewährleistet.
- Die Manschette: Eine flexible Manschette, die den Übergang von Glasfaser zu Kabel schützt.
Das federbelastete Design ist entscheidend. Dadurch wird sichergestellt, dass die beiden Aderendhülsen mit einer gleichmäßigen, kontrollierten Kraft zusammengepresst werden.
Die Materialwissenschaft: Warum Zirkonoxid der Standard ist
Keramikferrulen für Glasfaseranwendungen werden aus einem Material hergestellt. Dieses Material ist Yttriumstabilisiertes Zirkonoxid (Y-TZP). Dies ist keine Haushaltskeramik. Es handelt sich um eine fortschrittliche technische Keramik. Es wurde ausgewählt, weil es eine einzigartige Kombination von Eigenschaften aufweist. Kein anderes Material bietet diese perfekte Balance.
Eine Einführung in Yttriumoxid-stabilisiertes Zirkonoxid (Y-TZP)
Zirkonoxid ist ein Keramikoxid (ZrO2). In seiner reinen Form verändert sich seine Kristallstruktur mit der Temperatur. Dadurch wird es instabil. Um dieses Problem zu lösen, wird eine kleine Menge Yttriumoxid (Yttriumoxid) hinzugefügt. Dieses Yttrium bindet den Zirkonoxid in einer stabilen, tetragonalen Kristallstruktur. Dieser Vorgang wird als „Stabilisierung“ bezeichnet. Das Ergebnis, Y-TZP, ist eines der fortschrittlichsten technischen Materialien.
Haupteigenschaft 1: Extreme Härte und Haltbarkeit
Zirkonoxid ist außergewöhnlich hart. Es hat eine Härte von etwa 8.5 auf der Mohs-Skala. Das ist viel härter als Stahl. Diese Härte ist für die Endfläche der Ferrule von entscheidender Bedeutung. Dies bedeutet, dass die polierte Spitze weder zerkratzt noch sich verformt. Ein Steckverbinder kann tausende Male gesteckt und wieder gelöst werden. Die Oberfläche der Ferrule wird nicht abgenutzt. Dies gewährleistet eine lange, zuverlässige Lebensdauer.
Schlüsseleigenschaft 2: Hoch Bruchzähigkeit
Dies ist die einzigartigste Eigenschaft von Zirkonoxid. Die meisten Keramiken sind, wie zum Beispiel Speiseteller, spröde. Sie zerbrechen, wenn sie fallen gelassen werden. Zirkonoxid ist anders. Es ist schwierig." Es kann Stress und Stöße absorbieren. Dies ist auf einen Prozess zurückzuführen, der als „Transformationshärten“ bezeichnet wird. Wenn sich ein Mikroriss bildet, verändert sich die Zirkonoxid-Kristallstruktur an der Rissspitze. Diese Veränderung absorbiert die Energie und verhindert das Wachstum des Risses. Diese Zähigkeit ist unerlässlich. Die Ferrule ist ein kleines, dünnwandiges Teil. Es muss der konstanten Kraft der Feder standhalten.
Haupteigenschaft 3: Thermische Stabilität
Dies ist die wichtigste Eigenschaft für die Leistung. Zirkonoxid hat einen Koeffizienten von Wärmeausdehnung von etwa 10 x 10⁻⁶/°C. Dies kommt dem der Glasfaser sehr nahe. Diese Ähnlichkeit ist entscheidend. Das bedeutet, dass sich die Ferrule und die Faser beim Aufheizen und Abkühlen des Geräts nahezu im gleichen Tempo ausdehnen und zusammenziehen. Dadurch wird verhindert, dass die Faser bricht. Außerdem wird das „Pistoning“ verhindert, das eine Lücke erzeugen und das Signal zerstören würde.
Haupteigenschaft 4: Chemische Inertheit und Stabilität
Zirkonoxid ist ein stabiles Oxid. Es rostet nicht, korrodiert nicht und reagiert nicht mit Feuchtigkeit. Dies gewährleistet eine lange und zuverlässige Lebensdauer der Komponente. Es wird jahrzehntelang in jeder Umgebung funktionieren.
Warum andere Materialien (Metall, Kunststoff) versagt haben
Frühe Steckverbinder verwendeten unterschiedliche Materialien.
- Metallhülsen: Diese wurden oft aus Edelstahl hergestellt. Sie hatten zwei Probleme. Sie waren viel weicher als Zirkonoxid und kratzten daher leicht. Sie hatten auch einen hohen Wärmeausdehnung. Dies führte dazu, dass die Faser bei Temperaturänderungen brach oder sich verformte.
- Kunststoffhülsen: Diese sind sehr günstig. Sie sind auch sehr ungenau. Sie werden manchmal für Multimode-Fasern verwendet, die einen größeren Kern haben. Sie sind nicht für Singlemode-Präzision geeignet.
Zirkonoxid hat all diese Probleme gelöst. Es ist das unbestrittene Material der Wahl.
Der Herstellungsprozess: Eine Meisterleistung der Präzision
Die Herstellung einer Ferrule ist eine Meisterleistung der Keramiktechnik. Es handelt sich um einen mehrstufigen Prozess mit hoher Kontrolle. Es verwandelt ein Rohpulver in eine Komponente im Submikronbereich.
Schritt 1: Materialformulierung
Der Prozess beginnt mit einem hochreinen, nanoskaligen Y-TZP-Pulver. Dieses Pulver wird mit einem proprietären Polymerbindemittel gemischt. Dadurch entsteht ein Ausgangsmaterial. Das Bindemittel fungiert als temporärer „Kleber“, der das Formen des Pulvers ermöglicht.
Schritt 2: Keramikspritzguss (CIM)
Das Ausgangsmaterial wird erhitzt, bis es eine pastöse Konsistenz hat. Anschließend wird es unter sehr hohem Druck in eine Stahlform eingespritzt. Diese Form hat die Form der Zwinge. Es ist jedoch etwa 20 % größer als das Endteil. Damit soll der Schrumpfung Rechnung getragen werden. Durch diesen Formprozess entsteht der „grüne Teil“.
Schritt 3: Entbindern
Der grüne Teil ist eine Mischung aus Keramikpulver und Polymer. Der Binder muss entfernt werden. Dies geschieht in einem Entbinderungsofen. Das Teil wird sehr langsam erhitzt. Bei diesem Vorgang wird der Polymerbinder schonend weggebrannt. Dies muss schrittweise erfolgen. Wenn es zu schnell erhitzt wird, wird das Teil reißen.
Schritt 4: Sintern
Das Teil ist jetzt nur noch porös Zirkonoxid. Es wird in einen Hochtemperaturofen gegeben. Es wird auf über 1,400°C erhitzt. Bei dieser Hitze verschmelzen die Zirkonoxid-Partikel. Das Teil schrumpft um einen genau berechneten Betrag. Es wird unglaublich hart, dicht und stabil. Die Kontrolle dieses Sinterprozesses ist der Schlüssel zum Erreichen der Endabmessungen.
Schritt 5: Präzisionsschleifen
Nach dem Sintern ist die Ferrule hart, ihre Abmessungen sind jedoch noch nicht perfekt. Es muss fertig sein. Es wird ein spitzenloser Schleifer verwendet. Diese Maschine verwendet Diamantscheiben. Es schleift den Außendurchmesser auf das exakte Maß 2.5 mm oder 1.25 mm. Die Toleranz beträgt häufig ±0.0005 mm (ein halber Mikrometer).
Schritt 6: Die Submikron-Bohrung
Dies ist der schwierigste und proprietärste Schritt. Das mikroskopische Loch in der Mitte muss fertiggestellt werden. Häufig wird ein mit Diamantaufschlämmung beschichteter Präzisionsdraht verwendet. Es „überlappt“ das innere Loch. Es trägt Nanometer für Nanometer Material ab. Dieser Schritt legt den endgültigen Innendurchmesser fest. Es stellt außerdem sicher, dass das Loch perfekt gerade ist.
Schritt 7: Endpolieren und Endflächengeometrie
Der letzte Schritt besteht darin, die Endflächengeometrie zu erstellen. Das Ende der Zwinge ist geläppt. Dadurch entsteht die flache (für APC) oder gewölbte (für PC) Form. Dies erfolgt durch den Ferrulenhersteller. Die abschließende, spiegelglatte Politur der Faser und der Ferrule erfolgt durch den Steckermonteur.
Kritische Spezifikationen einer hochpräzisen Ferrule
Keramikferrulen für Glasfaseranwendungen werden durch ihre Nummern definiert. Qualität ist nicht subjektiv. Es handelt sich um eine Reihe überprüfbarer Messungen im Submikrometerbereich.
Standard-Außendurchmesser: 2.5 mm vs. 1.25 mm
Es gibt zwei vorherrschende Ferrulenstandards.
- 2.5 mm-Aderendhülsen: Dies ist der ältere, größere Standard. Es handelt sich um den Pin, der in SC-, ST- und FC-Anschlüssen verwendet wird. Diese sind für ihre Robustheit und Langlebigkeit bekannt.
- 1.25 mm-Aderendhülsen: Dies ist der kleinere, moderne Standard. Es wird in LC- und MU-Steckverbindern verwendet. Seine geringe Größe ermöglicht Verbindungen mit sehr hoher Dichte. Damit ist es der Standard für Rechenzentren.
Toleranz des Innendurchmessers (ID).
Das Loch für die Faser muss perfekt sein. Bei einer 125-Mikron-Faser ist das Loch typischerweise 126 Mikrometer groß. Dies sorgt für eine gute Passform. Die Toleranz dieses 126-Mikron-Lochs beträgt nur ±1.0 µm. Einige Qualitäten sind mit ±0.5 µm sogar noch enger.
Konzentrizität und Exzentrizität
Dies ist die wichtigste Spezifikation für die Leistung. Die Konzentrizität ist das Maß dafür, wie zentriert der Innendurchmesser (das Loch) relativ zum Außendurchmesser (dem Ferrulenkörper) ist. Jeder Versatz wird Exzentrizität genannt. Diese Exzentrizität führt direkt zu einer Fehlausrichtung der Faserkerne.
- Standardsorte: Kann eine Exzentrizität von 1.0 µm oder mehr aufweisen.
- Premium-Qualität: Hat eine Exzentrizität von < 0.7 µm.
- Ultra Grade: Hat eine Exzentrizität von < 0.5 µm.
Ein Top-Anbieter muss diese Premiumqualitäten liefern können.
Endflächengeometrie: PC, UPC und APC
Die Ferrulenspitze wird auf eine bestimmte Form poliert.
- PC (Physical Contact): Ein leicht gewölbtes Ende. Dadurch wird sichergestellt, dass sich die Faserkerne berühren.
- UPC (Ultra Physical Contact): Eine feinere Politur für eine bessere Verbindung.
- APC (Angled Physical Contact): Das Ende ist in einem 8-Grad-Winkel poliert. Dies ist der grüne Stecker. Der Winkel bewirkt, dass reflektiertes Licht aus der Faser reflektiert wird. Dies ist für Video- und Hochgeschwindigkeitsdaten unerlässlich.
Die Rolle der Metrologie
Diese Spezifikationen werden mit fortschrittlichen Werkzeugen gemessen.
- Luftmessgeräte: Diese werden zur Messung des Innendurchmessers verwendet.
- Video-Inspektionssysteme: Diese Hochgeschwindigkeitskameras messen die Konzentrizität.
- Interferometer: Diese werden zur Überprüfung der Endflächengeometrie nach dem Polieren verwendet.
Die globale Lieferkette für Keramikferrulen
Der Markt für Aderendhülsen ist global. Eine in einer Region hergestellte Komponente wird in einer anderen verwendet. Eine zuverlässige Lieferkette ist unerlässlich.
Beschaffung in hochspezialisierten Märkten
Reife Märkte verlangen höchste Qualität. Ein Lieferant für Keramikferrulen USA muss strenge Standards erfüllen. Dies gilt für Rechenzentren, Medizin und Verteidigung. Das Gleiche gilt für Keramikferrulen Europa. In diesen Märkten stehen Zuverlässigkeit und Compliance im Vordergrund.
Beschaffung in wachstumsstarken Märkten
Auch schnell wachsende Netzwerke brauchen Qualität. Ein Lieferant für Keramikferrulen Indonesien ist von entscheidender Bedeutung. Sie unterstützen das Wachstum neuer Rechenzentren und Breitband.
Die Rolle eines Qualitätslieferanten
Ein Top-Lieferant ist mehr als ein Wiederverkäufer. Sie sind ein Qualitätspartner. Sie überprüfen Hersteller. Wir verfügen über lokale Lagerbestände. Sie bieten technischen Support. Sie stellen sicher, dass jede von ihnen verkaufte Ferrule den angegebenen Spezifikationen entspricht.
Fazit
Die Keramikferrule für Glasfaseranwendungen ist eine unsichtbare Komponente. Es ist ein winziges, kostengünstiges Teil. Dennoch ist es die Grundlage unserer gesamten digitalen Welt. Seine Leistung ist keine Zauberei. Es ist das Ergebnis fortschrittlicher Materialwissenschaft. Es ist das Ergebnis eines perfekt kontrollierten Herstellungsprozesses. Der Wechsel zu Zirkonoxid mit seiner Härte, Zähigkeit und thermischen Stabilität war der Schlüssel. Diese Komponente ermöglicht es uns, die Welt mit Lichtgeschwindigkeit zu verbinden.