Das Keramikspritzgießen ist ein Formverfahren, das sich gut für kleine, komplexe und großvolumige Präzisionskeramikkomponenten eignet. Verglichen mit herkömmlichem Trockenpressen, isostatischem Pressen und umfangreicher Nachbearbeitung ist das Spritzgießen häufig effizienter, wenn das Teil feine Details, eine komplexe Geometrie und strenge Anforderungen an die Konsistenz von Charge zu Charge aufweist.
Bei fortschrittlichen Keramikmaterialien wie Zirkonoxid und Aluminiumoxid liegt der Hauptvorteil des Spritzgießens darin, dass keine großen flachen Platten oder dicken Blöcke entstehen. Sein eigentlicher Wert liegt in der Bildung von Mikrolöchern, Sacklöchern, Stufen, zahnradähnlichen Merkmalen, Schlitzen, gekrümmten Oberflächen, dünnen Wänden, Verstärkungsrippen und kleinen Hohlraumstrukturen so nah wie möglich an der endgültigen Geometrie.
1. Für den Keramikspritzguss geeignete Produktstrukturen
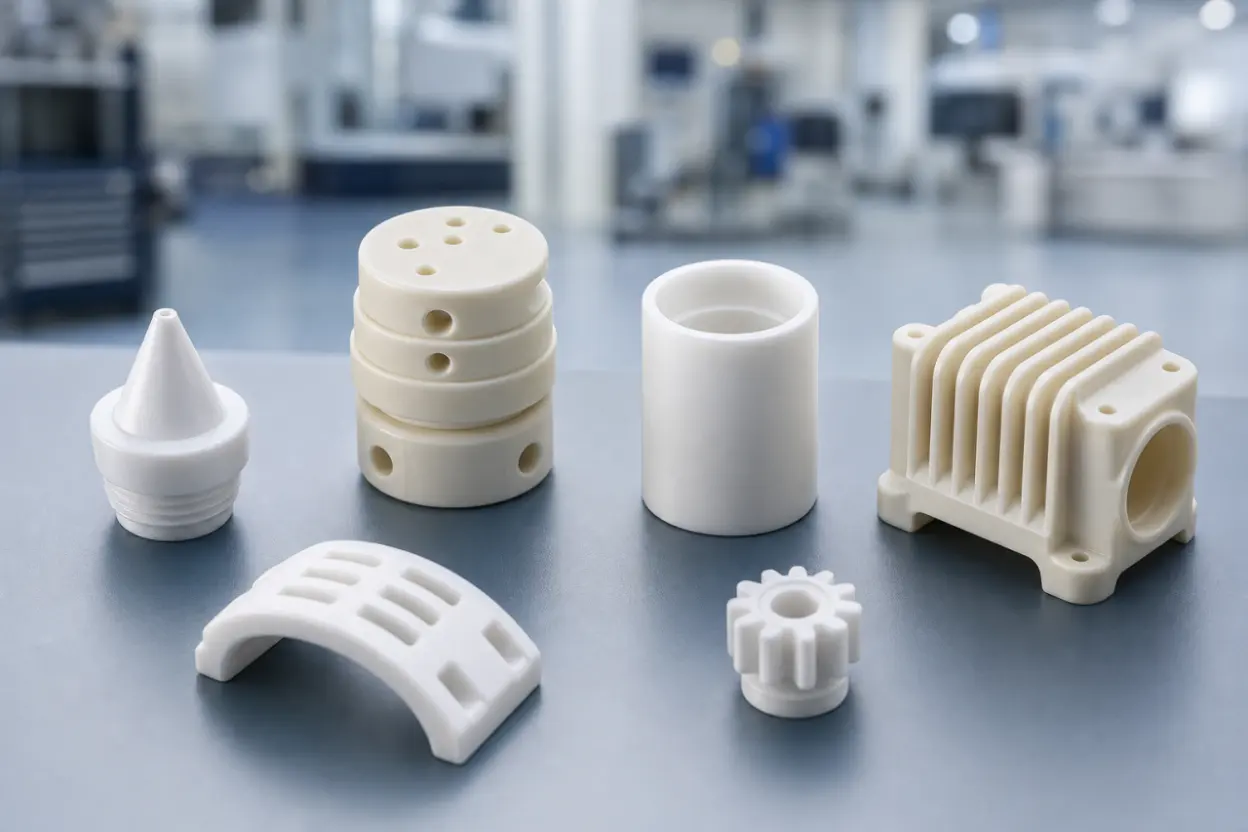
Aus gestalterischer Sicht eignet sich das Keramikspritzgießen besonders für folgende Produkttypen:
- Kleine Präzisionskomponenten, einschließlich Mikrolöcher, Durchgangslöcher, Sacklöcher, Stufenlöcher und Tieflochstrukturen.
- Komplexe unregelmäßige Komponenten, einschließlich zahnradähnlicher Merkmale, Schlitze, konkave und konvexe Oberflächen, gekrümmte Oberflächen, abgewinkelte Strukturen und multidirektionale Details.
- Dünnwandige Teile mit kleinem Hohlraum, wie Miniaturgehäuse, Hülsen und kompakte Innenhohlraumstrukturen.
- Gerippte oder verstärkte Strukturen, einschließlich interner Stützrippen, Positionierungsrippen und Führungsrippen.
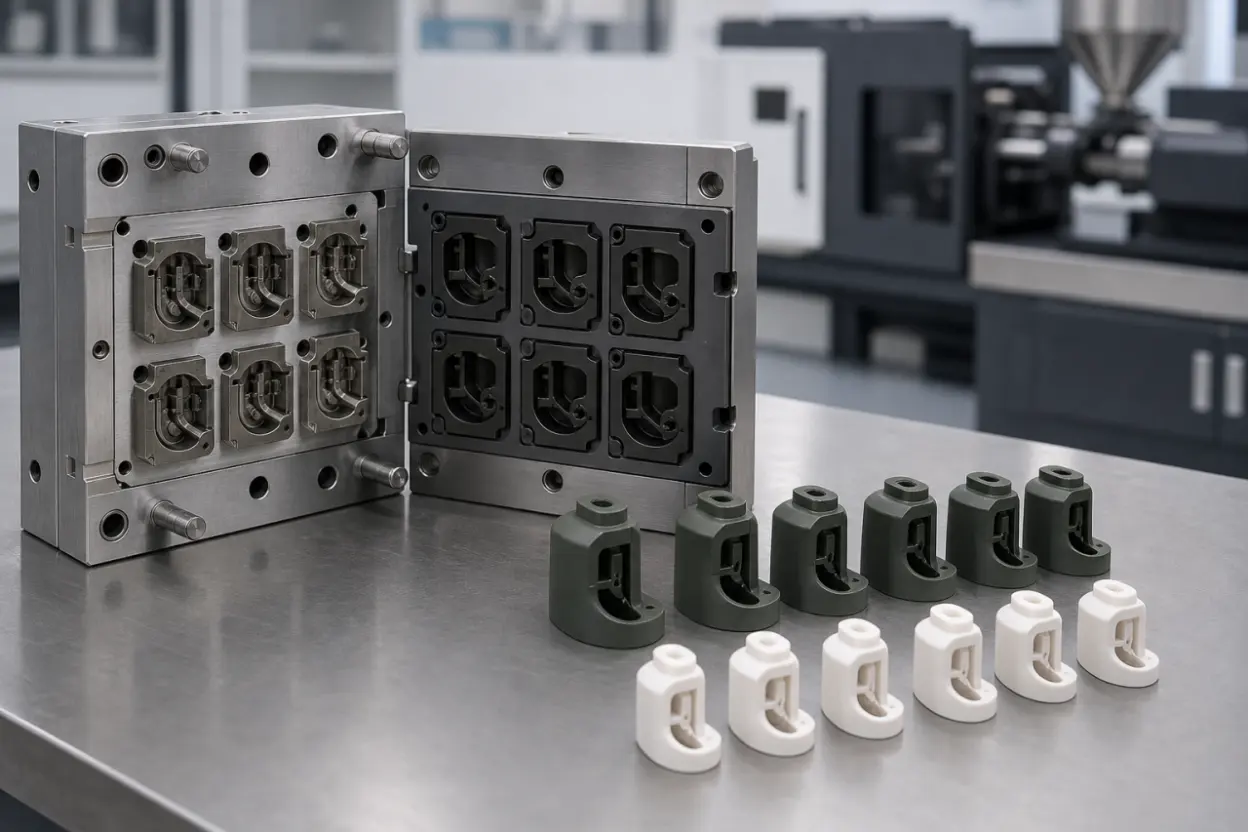
- Großvolumige Teile, die von Formen mit mehreren Kavitäten profitieren können, um die Produktivität und Konsistenz zu verbessern.
Wenn diese Geometrien hauptsächlich durch Nachbearbeitung nach dem Sintern hergestellt werden, kann der Prozess mit eingeschränktem Werkzeugzugang, geringer Bearbeitungseffizienz, Absplitterungsgefahr und hohen Kosten konfrontiert sein. Beim Spritzgießen kann die Hauptgeometrie in das Formdesign integriert werden, wodurch es besser für die wiederholbare Massenproduktion geeignet ist.
2. Produkttypen, die weniger geeignet sind
Nicht jedes Keramikbauteil ist für den Spritzguss geeignet. Große Teile, dickwandige Komponenten, große flache Platten oder einfache Formen mit geringem Volumen sind möglicherweise keine idealen Kandidaten für diesen Prozess.
Wenn die Wandstärke zu groß ist oder die Gesamtgröße zu groß ist, lassen sich Gase und organische Bindemittel beim Entbindern nur schwer entfernen. Dies erhöht das Risiko von Rissen, Blasen und Verformungen und verlängert zudem den Produktionszyklus. Daher sollten die Wandstärkenverteilung und die Teilegröße frühzeitig in der Entwurfsphase bewertet werden.
3. Wichtige Designgrenzen und Prozessüberlegungen
| Artikel | Referenzinformationen | Design-Auswirkungen |
| Minimales Innenloch | Mikrolochstrukturen können bis zu einer Größe von ca. 0.10 mm erzeugt werden. | Geeignet für Mikrolöcher, Strömungskanäle und Montagelöcher, die Durchführbarkeit hängt jedoch von der Lochtiefe, der Position und der Haltbarkeit der Form ab. |
| Sacklöcher | Die Tiefe des Sacklochs kann gesteuert werden. | Je tiefer das Sackloch ist, desto schwieriger werden Entlüftung, Entformung und Verformungskontrolle. |
| Genauigkeit der Lochposition | Die Genauigkeit der Lochposition kann etwa ±0.02 mm erreichen. | Geeignet für Präzisionsmontageteile, Daten, Prüfmethoden und Chargenstabilität sollten jedoch bestätigt werden. |
| Dünne Wände | Wandstärken unter 0.35 mm erhöhen den Schwierigkeitsgrad erheblich. | Formeinsätze und Hülsenstifte werden schwieriger herzustellen und haben eine kürzere Lebensdauer, was zu höheren Kosten führt. |
| Dicke Wände | Einzelwandstärken über 15 mm oder übergroße Teile erhöhen das Risiko. | Die Entbinderung erfolgt langsam, interne Gase lassen sich nur schwer freisetzen und es kann zu Rissen oder Blasenbildung kommen. |
| Allgemeine Toleranz | Spritzgegossene Keramikteile werden oft mit einer Toleranz von etwa ±1 % bewertet. | Eine engere Toleranz erfordert möglicherweise eine Nachbearbeitung oder eine andere Prozessroute. |
| Schweißnähte | Bei Spritzgussteilen sind im Allgemeinen Schweißnähte vorhanden. | Durch die Angusskonstruktion lässt sich die Lage optimieren, Schweißnähte lassen sich jedoch in der Regel nicht vollständig eliminieren. |
4. Warum komplexe Keramikteile vom Spritzgießen profitieren
Hochleistungskeramik bietet eine hohe Härte, Verschleißfestigkeit, Korrosionsbeständigkeit und elektrische Isolierung, ist jedoch nach dem Sintern schwer zu bearbeiten. Bei komplexen Geometrien kann eine umfangreiche Nachbearbeitung die Kosten erhöhen und Risiken wie Kantenausbrüche, Mikrorisse oder Maßabweichungen mit sich bringen.
Der Kernwert des Keramikspritzgusses ist die endkonturnahe Formgebung. Die Hauptgeometrie wird im Rohlingsstadium durch die Form geformt, während nur kritische Passflächen, Bezugsmerkmale oder hochpräzise Bereiche nach dem Sintern möglicherweise eine sekundäre Bearbeitung erfordern. Bei der Massenproduktion kann dieser Weg dazu beitragen, die Kostenkontrolle, Durchlaufzeit und Konsistenz zu verbessern.
5. Materialauswahl: Zirkonoxid vs. Aluminiumoxid
| Material | Hauptmerkmale | Geeignete Anwendungen | Notizen |
| Zirkonoxid ZrO₂ | Hohe Zähigkeit, hohe Festigkeit, Verschleißfestigkeit, Alkalibeständigkeit und Eignung für komplexe Präzisionsstrukturen. | Glasfaserhülsen, Aderendhülsen, Präzisionsbuchsen, verschleißfeste Komponenten und optische Strukturteile. | Höhere Kosten und Dichte als Aluminiumoxid; Hochtemperaturanwendungen erfordern eine Bestätigung der Betriebstemperatur. |
| Aluminiumoxid Al₂O₃ | Hohe Härte, gute elektrische Isolierung, hohe Temperaturbeständigkeit und relativ geringe Kosten. | Isolatoren, Verschleißteile, Strukturteile, Keramiksubstrate und allgemeine industrielle Keramikkomponenten. | Geringere Zähigkeit als Zirkonoxid; Stoßbelastungen und komplexe Dünnwandkonstruktionen sollten sorgfältig bewertet werden. |
Wenn die Anwendung eine höhere Zähigkeit, Festigkeit, Rissbeständigkeit und komplexe Geometrie erfordert, wird Zirkonoxid oft bevorzugt. Wenn Härte, Isolierung, Hochtemperaturbeständigkeit und Kostenkontrolle die Schlüsselfaktoren sind, ist Aluminiumoxid normalerweise besser geeignet. Bei der endgültigen Materialauswahl sollten Betriebstemperatur, Belastung, Medien, Reibung, Korrosion, Maßgenauigkeit und Budget berücksichtigt werden.
6. Vorteile gegenüber Kunststoff, Metall und Glas
| Verglichenes Material | Keramikvorteile | Zu berücksichtigende Einschränkungen |
| Kunststoff | Höhere Härte, bessere Verschleißfestigkeit, Hochtemperaturbeständigkeit, Korrosionsbeständigkeit, Isolierung und Alterungsbeständigkeit. | Keramik ist spröder, teurer und kann sich nicht wie Kunststoff biegen. |
| Gewöhnliche Metalle | Elektrisch isolierend, korrosionsbeständig, rostfrei, reibungsarm und beständig gegen Oxidation bei erhöhten Temperaturen. | Keramik weist keine metallähnliche Duktilität auf und kann bei starker Einwirkung reißen. |
| Glas | Höhere Festigkeit, bessere Verschleiß- und Kratzfestigkeit sowie stärkere Belastbarkeit. | Der Bearbeitungsaufwand und die Kosten sind in der Regel höher als bei gewöhnlichem Glas. |
7. Typische Branchen und Anwendungen
Keramikspritzguss kann in vielen Branchen eingesetzt werden, die präzise Geometrie, Verschleißfestigkeit, Korrosionsbeständigkeit oder elektrische Isolierung erfordern. Typische Anwendungen sind:
- Faseroptik: Keramikhülsen, Ferrulen und Präzisionspositionierungskomponenten.
- Medizin und Zahnmedizin: kleine verschleißfeste, korrosionsbeständige und reinigbare Strukturteile.
- Wearables und Unterhaltungselektronik: kompakte, komplex aussehende Teile, verschleißfeste Komponenten und isolierende Strukturen.
- Sanitär- und Sanitärsysteme: Ventilteile, Dichtungen und verschleiß- oder korrosionsbeständige Komponenten.
- Präzisionsmaschinen und Textilausrüstung: Führungen, Buchsen, Reibpaarungen und verschleißfeste Einsätze.
8. Vor dem Angebot empfohlene Informationen
Um zu beurteilen, ob das Spritzgießen von Keramik geeignet ist, und um Werkzeuge, Kosten und Durchlaufzeit genauer einschätzen zu können, werden Kunden gebeten, Folgendes bereitzustellen:
- 2D-Zeichnungen, 3D-Modelle oder klare Strukturskizzen.
- Materialanforderungen wie Zirkonoxid, Aluminiumoxid oder andere Keramikmaterialien.
- Kritische Abmessungen, Toleranzen, Lochgrößen, Wandstärke, Montagedaten und Oberflächenanforderungen.
- Ob Bindenähte akzeptabel sind und welche Oberflächen kosmetisch, funktionell oder unkritisch sind.
- Betriebsbedingungen, einschließlich Temperatur-, Medien-, Last-, Reibungs-, Korrosions-, Isolierungs- oder Biokompatibilitätsanforderungen.
- Prototypenmenge, Massenproduktionsmenge, Jahresbedarf und Zielvorlaufzeit.
Häufig gestellte Fragen
F: Was ist die Mindestlochgröße beim Keramikspritzguss?
A: Basierend auf aktuellen Prozesserfahrungen können Mikrolochstrukturen bis zu einer Größe von ca. 0.10 mm erzeugt werden. Die tatsächliche Machbarkeit hängt von der Lochtiefe, der Lochform, der Position, der Wandstärke und dem Formdesign ab.
F: Können komplexe unregelmäßige oder gerippte Keramikstrukturen in einem Stück geformt werden?
A: Ja. Keramikspritzguss eignet sich für gekrümmte Oberflächen, Rippen, Schlitze, Stufen, zahnradähnliche Merkmale und kleine Hohlraumstrukturen. Die Hauptgeometrie kann in der Form erstellt werden, wodurch die Notwendigkeit einer Montage oder einer aufwendigen Nachbearbeitung reduziert wird.
F: Werden spritzgegossene Keramikteile Bindenähte aufweisen?
A: In den meisten Fällen ja. Schweißlinien hängen mit der Anschnittposition, dem Fließweg und der Teilegeometrie zusammen. Ihre Position kann durch Formgestaltung optimiert werden, sie lassen sich jedoch in der Regel nicht vollständig entfernen.
F: Ist Keramikspritzguss für dickwandige oder großformatige Bauteile geeignet?
A: Normalerweise nicht empfohlen. Dickwandige oder übergroße Keramikteile sind schwieriger zu entbindern und zu sintern und bergen ein höheres Risiko für Risse, Blasenbildung und Verformung. Andere Umformwege könnten geeigneter sein.
F: Wie sollten Zirkonoxid und Aluminiumoxid für spritzgegossene Keramikteile ausgewählt werden?
A: Zirkonoxid wird oft aufgrund seiner Zähigkeit, Festigkeit, Rissbeständigkeit und komplexen Geometrie bevorzugt. Aluminiumoxid eignet sich besser, wenn Härte, Isolierung, Hochtemperaturbeständigkeit und Kostenkontrolle im Vordergrund stehen.
Materialbewertung und kundenspezifische Fertigungsunterstützung
Wenn Ihr Bauteil Mikrolöcher, Sacklöcher, dünne Wände, Rippen, Schlitze, gekrümmte Oberflächen oder kleine Hohlraumstrukturen aufweist und Sie Zirkonoxid- oder Aluminiumoxid-Keramik für die Massenproduktion in Betracht ziehen, kann unser Team die Machbarkeit des Keramikspritzgusses anhand von Zeichnungen, Materialanforderungen, Menge und Betriebsbedingungen bewerten. Wir können Sie auch bei der Materialauswahl, Strukturoptimierung und Empfehlungen für Fertigungsrouten unterstützen.