Hochleistungskeramik ist ein entscheidendes Material in der High-End-Präzisionsfertigung. Dazu gehören Aluminiumoxid, Zirkonoxid, Siliziumkarbid, Siliziumnitrid und Keramikmatrix-Verbundwerkstoffe (CMCs). Aufgrund ihrer hohen Härte, hohen Festigkeit, geringen Dichte, Hochtemperaturbeständigkeit, Säure- und Alkali-Korrosionsbeständigkeit und hervorragenden elektrischen Isolierung werden sie häufig in anspruchsvollen Anwendungen wie Heißabschnittskomponenten in der Luft- und Raumfahrt, Präzisionslagern, medizinischen Implantatkomponenten und Kernteilen für Halbleitergeräte eingesetzt.
Hochleistungskeramiken sind jedoch typische harte und spröde Materialien mit erheblichen Einschränkungen bei der Bearbeitung. Ihr niedriger Bruchzähigkeit und das Fehlen plastischer Verformung machen sie sehr anfällig für Spannungskonzentrationen während der Bearbeitung, die zu Kantenabsplitterungen, Rissen und Mikrorissen führen können. Ihre starke Abrasivität führt außerdem zu einer geringen Bearbeitungseffizienz, einem schnellen Werkzeugverschleiß und einer instabilen Produktionsausbeute, was die Herstellung präziser Keramikteile erheblich erschwert.
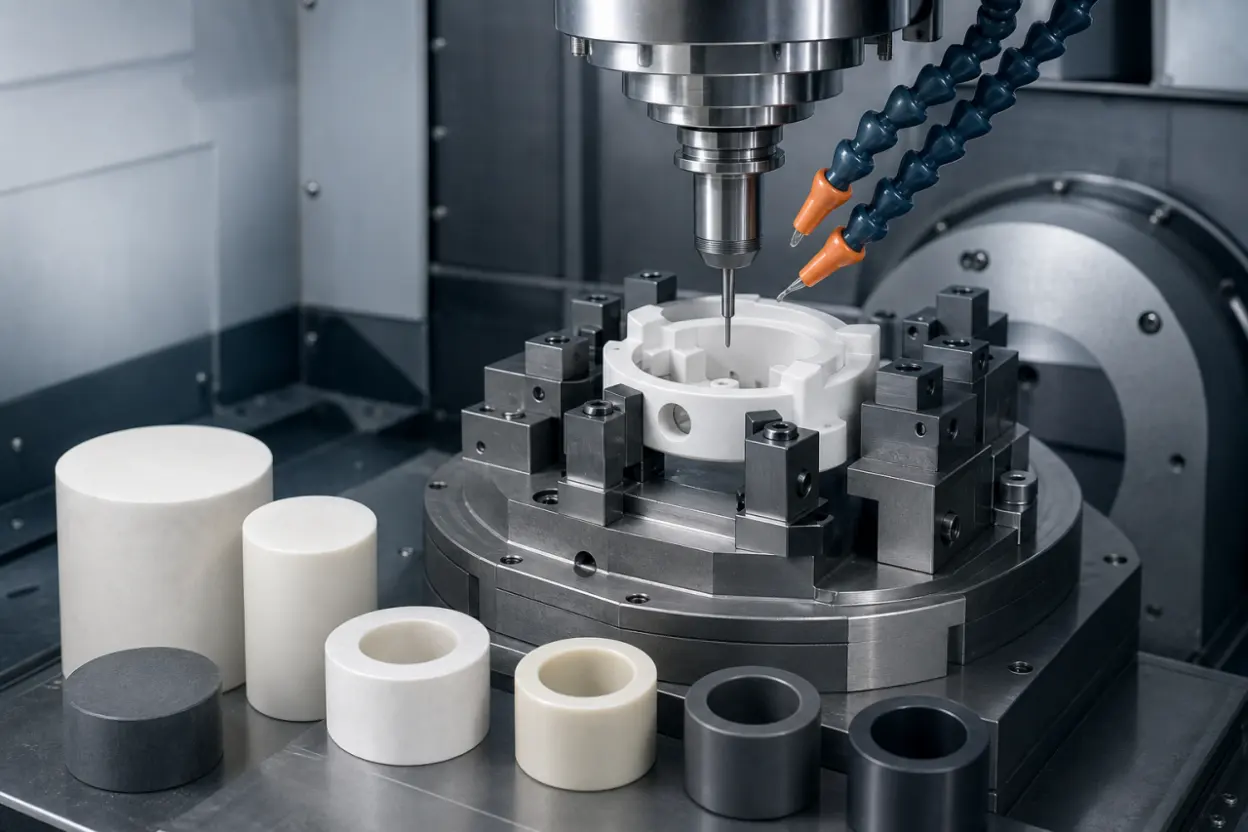
Bei der traditionellen Keramikherstellung kommen üblicherweise endkonturnahe Verfahren wie Trockenpressen und Schlickerguss zum Einsatz, gefolgt von Hochtemperatursintern und abschließendem Schleifen oder Polieren. Obwohl diese Prozesse ausgereift und stabil sind, sind sie auf kundenspezifische Werkzeuge angewiesen und können hohe Produktionskosten, lange Vorlaufzeiten und begrenzte Möglichkeiten für komplexe Geometrien mit sich bringen. Die Keramik-CNC-Bearbeitung beseitigt diese Einschränkungen. Durch präzises CNC-Fräsen und -Schleifen können Keramikrohlinge ohne spezielle Formen direkt geformt werden, was die Designfreiheit und Fertigungsflexibilität für mehrere Produkttypen, kleine Chargen und komplexe Keramikkomponenten erheblich erhöht.
Ein wichtiger Punkt ist, dass die Keramik-CNC-Bearbeitung nicht einfach Metallschneidemethoden übernehmen kann. Bei der Metallbearbeitung wird hauptsächlich Material durch plastische Verformung entfernt, während Keramik unter Last keinen plastischen Puffer bietet, sodass bereits eine geringe Spannungskonzentration zu Sprödbrüchen führen kann. Das wesentliche Ziel der CNC-Bearbeitung von Keramik ist daher die Kontrolle der Sprödigkeit. Das gesamte Prozesssystem ist darauf ausgelegt, Sprödbrüche zu unterdrücken und Bearbeitungsschäden zu reduzieren, während gleichzeitig die Produktivität erhalten bleibt und Kantenausbrüche, Schäden an der Oberfläche und Mikrorisse innerhalb der für die Präzisionsfertigung zulässigen Grenzen gehalten werden.
1. Grundlegende Auswirkungen der Keramiksprödigkeit auf die Bearbeitbarkeit
Die Bearbeitbarkeit von Keramik wird gemeinsam von der Mikrostruktur und den mechanischen Eigenschaften bestimmt, und Materialien mit unterschiedlichen Strukturen können sich bei der Bearbeitung sehr unterschiedlich verhalten. Glimmerglaskeramik und ähnliche Materialien enthalten lamellare Strukturen mit schwachen Grenzflächen, die die Rissablenkung fördern und die Schnittenergie verteilen, wodurch konzentrierte Brüche reduziert werden. Ihre Bearbeitbarkeit ist daher deutlich besser als die von dichter, einphasiger technischer Keramik.
Die meisten industriellen Hochleistungskeramiken haben eine dichte, einphasige Struktur, eine hohe Härte und einen relativ niedrigen Bruchzähigkeit. Der Materialabtrag wird durch Sprödbruch dominiert und kann im Allgemeinen in zwei Modi unterteilt werden:
Modus zur Sprödentfernung: Wenn die Schnitttiefe die kritische Tiefe überschreitet, wird Keramikmaterial durch Sprödbruch entfernt. Die bearbeitete Oberfläche ist anfällig für Grübchen, Risse und Kantenabsplitterungen, was zu einer schlechten Oberflächenqualität und einer geringeren Teilegenauigkeit führt.
Duktiler Abtragsmodus: Wenn die Schnitttiefe auf den Submikronbereich reduziert wird, kann Keramik durch einen plastischen Schermechanismus ähnlich dem von Metallen abgetragen werden. Dadurch werden ausgedehnte Sprödbrüche vermieden und es können hochpräzise Oberflächen in Spiegelqualität erzeugt werden, was diese Methode zur bevorzugten Methode für die Präzisionsbearbeitung von Keramik macht.
Prozessstudien berichten, dass bearbeitbare LaPO₄/Al₂O₃-Keramiken im Sprödentfernungsmodus eine Schadensschicht mit einer Dicke von bis zu 15 μm entwickeln können. Diese verdeckten inneren Mängel können die Lebensdauer und Betriebsstabilität direkt beeinträchtigen.
2. Kernherausforderungen bei der Keramik-CNC-Bearbeitung und gezielte Lösungen
(1) Kantenabsplitterungen: Das wichtigste Qualitätsproblem, das sich auf die Produktionsausbeute auswirkt
Kantenabsplitterungen sind der häufigste Fehler bei der Keramik-CNC-Bearbeitung und eine der häufigsten Ursachen für den Ausschuss von Teilen. Aufgrund des niedrigen Bruchzähigkeit ist Keramik besonders anfällig für fortschreitendes Absplittern an Schnittausgängen, Ecken, Kanten und dünnwandigen Merkmalen. Kleinere Absplitterungen können das Erscheinungsbild beeinträchtigen und die Montagegenauigkeit verringern, während starke Absplitterungen zum Ausschuss des Werkstücks führen und die Produktionskosten erheblich erhöhen können.
Gezielte Lösung: Beschränken Sie die Schnitttiefe pro Durchgang streng, verwenden Sie trochoidale Werkzeugwege, priorisieren Sie gegebenenfalls das Gleichlauffräsen und bieten Sie zusätzliche Unterstützung mit speziellen Spannvorrichtungen. Diese Maßnahmen verteilen die Schnittspannung, unterdrücken Ecken- und Kantenbrüche an der Quelle und verbessern die Kantenintegrität.
(2) Oberflächenintegrität und versteckte Schäden unter der Oberfläche
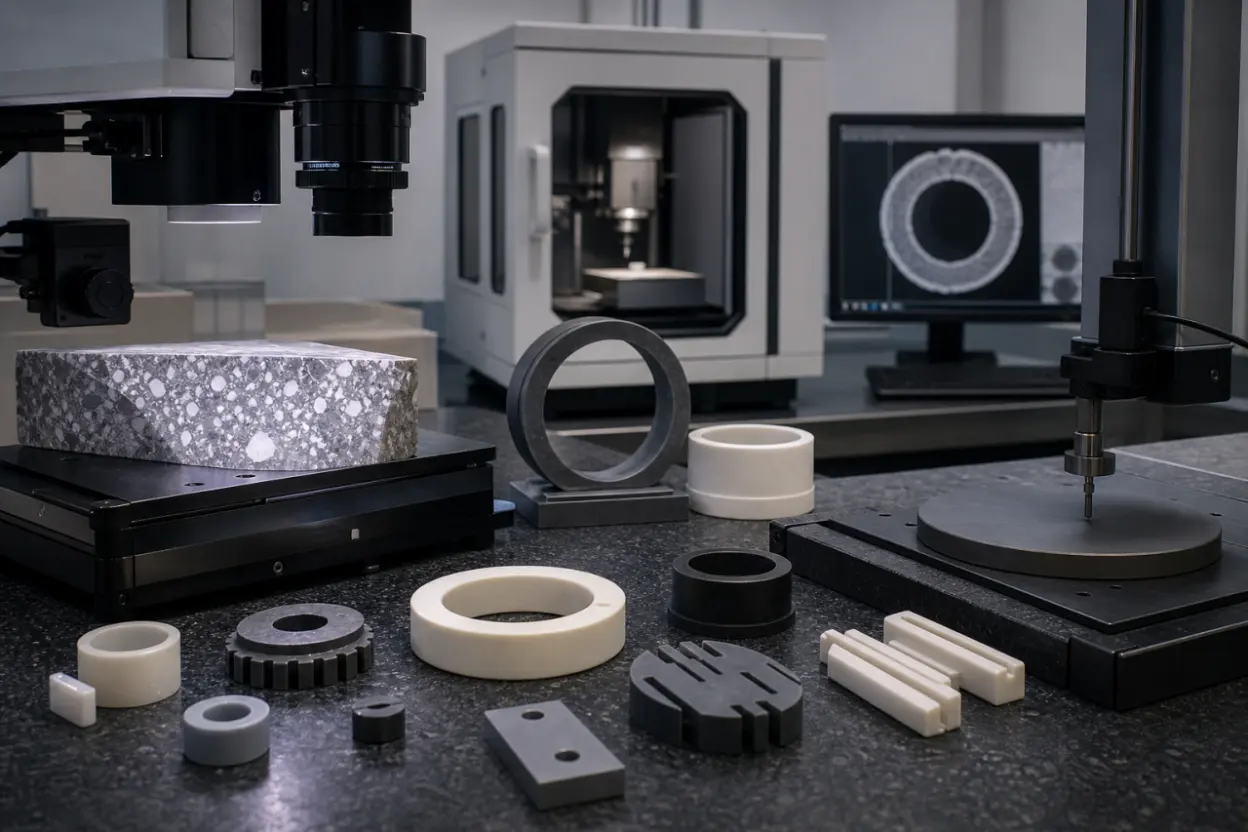
Die Qualität der Keramikbearbeitung kann nicht allein anhand von Oberflächenrauheitswerten wie Ra und Rz beurteilt werden. Mediane Risse, radiale Risse, seitliche Risse und Restspannungsschichten, die beim Fräsen und Schleifen entstehen, können unter einer scheinbar glatten Oberfläche verborgen bleiben und zu Schäden unter der Oberfläche (Subsurface Damage, SSD) führen. Diese Mängel können visuell nicht erkannt werden, sind jedoch die Hauptursache für Risse und Ausfälle im Langzeitbetrieb.
Schleifparameter haben einen entscheidenden Einfluss auf die Schadenstiefe im Untergrund. Basierend auf der Hertzschen Theorie des elastischen Kontakts und dem Stoffmodell JH-2 hat die Industrie Vorhersagemodelle für Schäden an der Keramikoberfläche unter hohen Dehnungsraten entwickelt. Diese Modelle verdeutlichen das Rissausbreitungsverhalten und liefern eine theoretische Grundlage für die Optimierung von Prozessparametern.
Aktuelle Methoden zur Schadensinspektion lassen sich in zwei Kategorien einteilen. Das Polieren und Beobachten des Querschnitts ist destruktiv, bietet aber eine hohe Prüfgenauigkeit. Röntgen-Computertomographie und Ultraschallmikroskopie sind zerstörungsfrei und eignen sich für die Chargenprüfung von Fertigteilen. Die Kernstrategie zur Reduzierung von Schäden unter der Oberfläche besteht darin, durch Prozessoptimierung eine duktile Bearbeitung zu erreichen, den Entfernungsmechanismus von Sprödbruch auf plastisches Scheren umzustellen und versteckte innere Schäden zu minimieren.
(3) Werkzeugverschleißkontrolle und Werkzeugstandzeitvorhersage
Hochleistungskeramik ist stark abrasiv und verursacht starken Werkzeugverschleiß. Die Werkzeugauswahl muss daher zum Sinterzustand der Keramik und zum vorgesehenen Bearbeitungsszenario passen:
Bearbeitung gesinterter Hartkeramik: Diamantwerkzeuge sind die praktische Wahl für eine stabile Produktion. Die Diamanthärte kann 8,000-10,000 HV erreichen und weit über Aluminiumoxid bei etwa 2,000 HV und Zirkonoxid bei etwa 1,200-1,400 HV liegen. Dies reduziert den Schneidenverschleiß und unterstützt die Bearbeitungsgenauigkeit und Prozessstabilität.
Weichbearbeitung von vorgesinterten Grünkörpern: Keramikrohlinge haben in diesem Zustand eine relativ geringe Härte, sodass herkömmliche Hartmetall- oder beschichtete Werkzeuge die Bearbeitungsanforderungen erfüllen und gleichzeitig die Produktionskosten kontrollieren können.
Selbst bei Diamantwerkzeugen führt die kontinuierliche Keramikbearbeitung schließlich zu Freiflächenverschleiß und Schleifkornverlust, was zu einer Erhöhung der Schnittkraft, einer Verschlechterung der Oberflächenrauheit und einem verstärkten Abplatzen der Kanten führt. Zu den etablierten Kontrollmaßnahmen gehören die regelmäßige Inspektion und der Austausch von Werkzeugen, die Online-Schnittkraftüberwachung und das prädiktive Standzeitmanagement auf Basis von Grey-System-Modellen. Darüber hinaus kann die kryogene Kühlung die Lebensdauer von PKD-Werkzeugen bei der Bearbeitung von Keramikmatrix-Verbundwerkstoffen deutlich verlängern.
3. Bearbeitungseigenschaften und geeignete Anwendungen fortschrittlicher Keramikmaterialien
| Materialtyp | Hauptmerkmale | Geeignete Anwendungen | Überlegungen zur Bearbeitung |
| Aluminiumoxid Al₂O₃ | Hohe Härte, gute Isolierung, hohe Temperaturbeständigkeit und relativ niedrige Kosten | Industrielle Isolatoren, standardmäßige verschleißfeste Komponenten, Keramiksubstrate und allgemeine industrielle Keramikteile | Relativ geringe Zähigkeit; Große Schnitttiefen und hohe Vorschübe können zu Ausbrüchen führen. Verwenden Sie das Schleifen im duktilen Modus und kontrollieren Sie die Bearbeitungsparameter genau. |
| Zirkonoxid ZrO₂ | Hervorragende Zähigkeit, hohe Festigkeit, gute Rissbeständigkeit, Verschleißfestigkeit und Korrosionsbeständigkeit | Präzisions-Miniaturkomponenten, medizinische Keramikteile, optische Kommunikationskomponenten und komplexe verschleißfeste Teile | Hohe Dichte und Schnittfestigkeit; Der Werkzeugverschleiß kann schneller sein als bei Aluminiumoxid. Optimieren Sie Kühlung und Werkzeugwege. |
| Siliziumkarbid SiC | Extrem hart und verschleißfest, hochtemperaturbeständig, leicht und chemisch stabil | Hochtemperaturkomponenten für die Luft- und Raumfahrt, hochwertige Halbleiter-Verschleißteile und korrosionsbeständige Strukturteile | Extrem spröde mit engem Verarbeitungsfenster. Vermeiden Sie große Schnitttiefen und priorisieren Sie die ultraschallunterstützte Bearbeitung. |
| Siliziumnitrid Si₃N₄ | Hohe Warmfestigkeit, Schlagzähigkeit, Selbstschmierverhalten und gute Temperaturwechselbeständigkeit | Hochtemperatur-Keramiklager, Turbinenkomponenten und hochwertige, verschleißfeste tribologische Teile | Äußerst empfindlich gegenüber Bearbeitungsparametern. Abweichungen im Vorschub oder in der Geschwindigkeit können zu tiefen Mikrorissen führen, die eine präzise Parametersteuerung erfordern. |
| Keramikmatrix-Verbundwerkstoff (CMC) | Leichte, hochtemperaturbeständige, ermüdungsbeständige und mehrschichtige Verbundstruktur | Kernteile mit heißem Abschnitt für Flugzeugtriebwerke und hochwertige, leichte Hochtemperaturstrukturen | Interne Fasern beschleunigen den Werkzeugverschleiß und können zu Delaminierung und Faserausriss führen. Kryogene Kühlung und Ultraschallvibrationsunterstützung werden empfohlen. |
4. Zusammenfassung der wichtigsten CNC-Bearbeitungspraktiken für Keramik
Erstens hängt die Bearbeitbarkeit von Keramik von der Kompatibilität zwischen Mikrostruktur und mechanischen Eigenschaften ab. Lamelläre Strukturen mit schwachen Grenzflächen können das Bearbeitungsverhalten verbessern, während dichte einphasige Keramiken keinen natürlichen Weg zur Spannungsentlastung haben und daher sorgfältig optimierte Prozessparameter erfordern, um die Qualität sicherzustellen.
Zweitens sind Kantenabplatzungen und Schäden an der Oberfläche die beiden Haupteinschränkungen für die Qualität der Keramikbearbeitung. Durch optimierte Werkzeugwege, Schnitttiefen und Vorrichtungsunterstützung können Kantenfehler kontrolliert werden. Um versteckte innere Schäden zu reduzieren und die Oberflächenintegrität zu verbessern, ist es unerlässlich, die Entfernung spröder Brüche durch duktiles Kunststoffschneiden zu ersetzen.
Drittens ist die ultraschallunterstützte Bearbeitung eine führende Technologie für die hochpräzise Bearbeitung harter und spröder Keramik. Kombinierte Längs-Torsions-Ultraschallschwingungen können den Schnittwiderstand verringern, die Größe der Kantenabsplitterungen verringern und den Werkzeugverschleiß verlangsamen, wodurch sie besonders für Keramik und Verbundwerkstoffe in Luft- und Raumfahrtqualität geeignet sind.
Viertens ist eine standardisierte Werkzeugverwaltung für die Kostenkontrolle und Qualitätsverbesserung unerlässlich. Gesinterte Hartkeramiken erfordern Diamantwerkzeuge zusammen mit einem vollständigen Managementsystem, das Inspektion, Online-Überwachung und Vorhersage der Werkzeuglebensdauer umfasst, um die Bearbeitungskonsistenz aufrechtzuerhalten.
Fünftens sind integrierte Fertigungsprozesse eine wichtige Zukunftsrichtung. Eine Hybridfertigung, die additives Formen mit CNC-Endbearbeitung kombiniert, kann komplexe Geometrien, hohe Genauigkeit und niedrigere Produktionskosten unterstützen und gleichzeitig die Einschränkungen traditioneller Prozesse überwinden.
5. Anwendbare Branchen und typische Produktkategorien
Die CNC-Präzisionsbearbeitung von Keramik kann branchenübergreifende Anforderungen an hohe Verschleißfestigkeit, Korrosionsbeständigkeit, Hochtemperaturleistung, elektrische Isolierung und Maßgenauigkeit erfüllen. Typische Anwendungen sind:
Luft- und Raumfahrt: Heißteilkomponenten von Keramikmotoren, hochtemperaturbeständige verschleißfeste Buchsen und leichte, komplexe Keramikstrukturen;
Halbleiterausrüstung: Keramik-Vakuumkomponenten, präzise isolierende Positionierer, Keramikträger und Dichtungskomponenten;
Medizinische Anwendungen: Zirkonoxid Dentalkomponenten und verschleiß- und korrosionsbeständige Keramikimplantatstrukturen;
Präzisionsmaschinen: Keramiklager, Führungsbuchsen, tribologische Komponenten und verschleißfeste Miniatur-Präzisionsteile;
Neue Energie- und High-End-Industrie: Hochtemperatur-Isolierkeramik, korrosionsbeständige Keramikdichtungen und Präzisionskeramik-Getriebekomponenten.
6. Empfohlene Informationen vor der Anforderung eines Angebots
Um die Machbarkeit der CNC-Bearbeitung genau zu bewerten, einen optimierten Prozess zu definieren, Werkzeug- und Produktionskosten zu berechnen, die Durchlaufzeit abzuschätzen und das Fehlerrisiko zu reduzieren, wird Kunden empfohlen, die folgenden Informationen im Voraus bereitzustellen:
Eine vollständige 2D-Zeichnung, ein 3D-Modell oder ein vollständiger Satz struktureller Abmessungen;
Materialanforderungen wie Aluminiumoxid, Zirkonoxid, Siliziumkarbid, Siliziumnitrid oder Keramikmatrix-Verbundwerkstoffe;
Kritische Maßtoleranzen, Oberflächenrauheit, Kanten- und Eckengenauigkeit, Innenhohlraumgeometrie, Aussehenskriterien und Anforderungen an funktionale Oberflächen;
Kriterien für die Akzeptanz von Mängeln, einschließlich der Frage, ob kleinere Kantenabsplitterungen oder Mikrorisse zulässig sind und wie kosmetische, funktionale Montage- und unkritische Oberflächen klassifiziert werden;
Tatsächliche Betriebsbedingungen, einschließlich Temperatur, korrosive Medien, Last oder Druck, Reibungsbedingungen, Isolationsanforderungen und Anforderungen an die Ermüdungsbeständigkeit;
Prototypenmenge, Serienproduktionsvolumen und angestrebter Lieferplan.
Häufig gestellte Fragen (FAQ)
F: Sind Diamantwerkzeuge für die CNC-Bearbeitung von gesinterter Hartkeramik zwingend erforderlich?
A: Ja. Verdichtete Hochleistungskeramik weist eine extrem hohe Härte auf und herkömmliche Hartmetall- oder beschichtete Werkzeuge verschleißen zu schnell, um den Anforderungen an Präzision und Massenproduktion gerecht zu werden. PKD-Diamantwerkzeuge eignen sich zur stabilen Langzeitbearbeitung von Hartkeramik. Ungebrannte Keramikgrünkörper haben eine geringere Härte und können mit herkömmlichen Werkzeugen bearbeitet werden, um die Produktionskosten zu senken.
F: Kann die Keramik-CNC-Bearbeitung unterirdische Mikrorisse vollständig beseitigen?
A: Nein. Sie können nicht vollständig beseitigt werden, aber sie können unterdrückt und minimiert werden. Schneiden im duktilen Bereich im Submikronbereich, ultraschallunterstützte Vibration, kryogene Kühlung sowie optimierte Spindelgeschwindigkeit, Vorschubgeschwindigkeit und Schnitttiefe können die Schadensschicht unter der Oberfläche auf einen sehr kleinen Bereich reduzieren, der den Anforderungen der meisten High-End-Präzisionskomponenten entspricht.
F: Wie können Kantenausbrüche bei der Bearbeitung dünnwandiger oder komplexer Keramikteile kontrolliert werden?
A: Verwenden Sie eine Kombination aus speziellen Vorrichtungen mit vollständiger Hilfsunterstützung, reduzierter Schnittlast pro Durchgang, Wirbelfräsen mit Gleichlauffräsen und ultraschallunterstütztem Schneiden. Diese Maßnahmen verteilen die Schnittspannung, vermeiden lokale Spannungskonzentrationen und reduzieren Kantenbruch und Materialverlust erheblich.
F: Wie unterscheiden sich die Bearbeitungsherausforderungen von Keramikmatrix-Verbundwerkstoffen von denen herkömmlicher einphasiger Keramik?
A: Die Unterschiede sind erheblich. Die größten Herausforderungen bei einphasigen Keramiken sind Sprödbruch und Mikrorissbildung. Keramikmatrix-Verbundwerkstoffe leiden außerdem unter Faserverschleiß, Delaminierung und Faserauszug, zusammen mit einem schnelleren Werkzeugverschleiß und einem engeren Prozessfenster. Um die Bearbeitungsqualität aufrechtzuerhalten, sind kryogene Kühlung und ultraschallvibrationsunterstützte Prozesse erforderlich.
F: Welche Keramikteile eignen sich nicht gut für die CNC-Präzisionsbearbeitung?
A: Einfache, große, dickwandige Keramikteile, die in großen Mengen und Standardgrößen hergestellt werden, eignen sich im Allgemeinen besser für das traditionelle Trockenpressen oder isostatische Pressen, was geringere Kosten und eine höhere Effizienz bietet. Die CNC-Bearbeitung ist vorteilhafter für dünnwandige, unregelmäßige, mehrflächige, Miniatur-Präzisionsteile und kundenspezifische Kleinserienteile.
Prozessbewertung und kundenspezifische Fertigungsunterstützung
Wenn Ihr Aluminiumoxid, Zirkonoxid, Siliziumkarbid, Siliziumnitrid, Keramikmatrix-Verbundwerkstoff oder andere fortschrittliche Keramikkomponenten dünne Wände, komplexe gekrümmte Oberflächen, kleine Innenhohlräume oder hochpräzise Toleranzen erfordern oder wenn Sie Kantenabplatzungen, Schäden unter der Oberfläche oder instabile Genauigkeit beheben müssen, können wir die Machbarkeit der CNC-Bearbeitung auf der Grundlage Ihrer Zeichnungen, Materialspezifikationen, Chargenanforderungen und Service bewerten Bedingungen. Wir bieten maßgeschneiderte Prozessplanung zur Sprödigkeitskontrolle und Unterstützung bei der Präzisionsfertigung aus einer Hand, einschließlich Prozessoptimierung, Werkzeugauswahl, Genauigkeitskontrolle und Kostenschätzung.