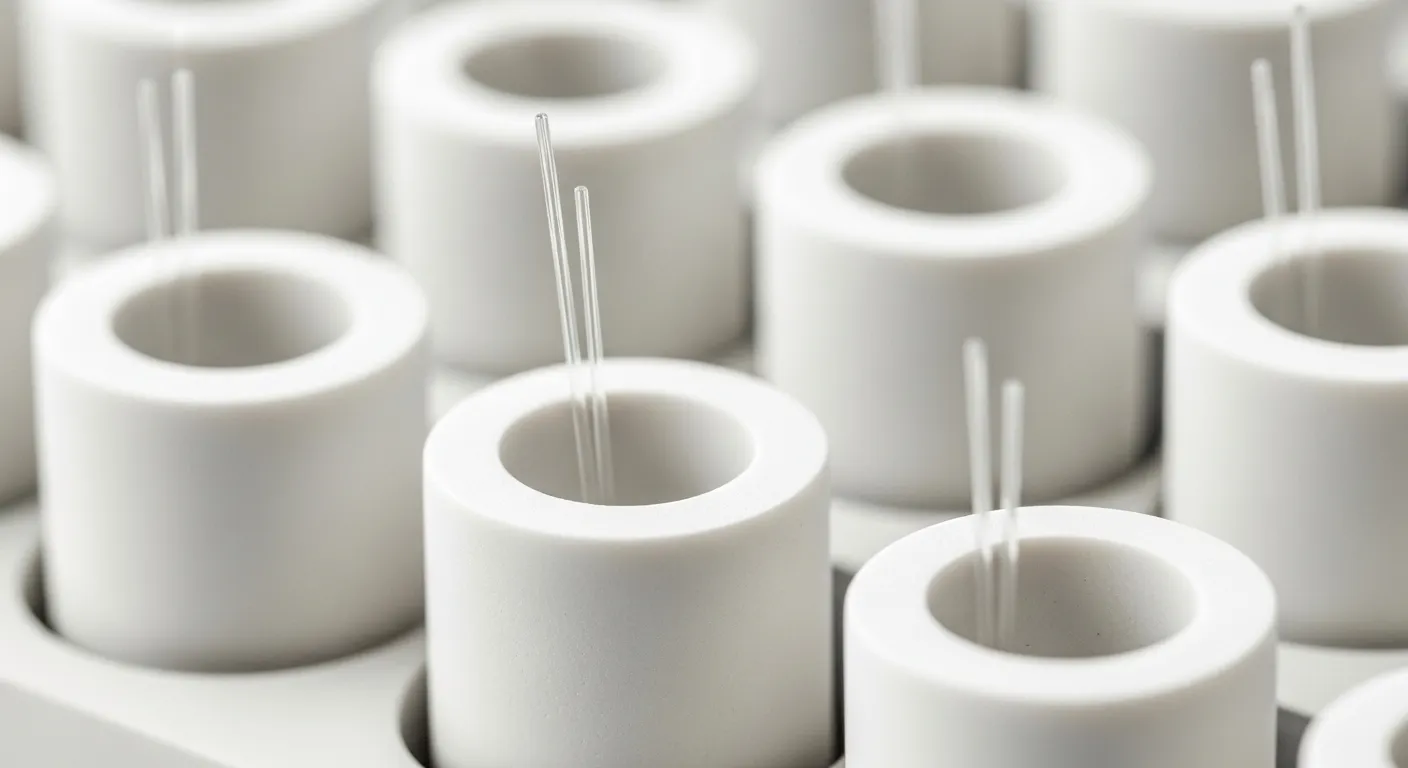
Hochpräzise Keramikhülsen gehören zu den kritischsten Komponenten moderner Glasfasernetze. Obwohl sie mikroskopisch klein sind, sind diese kleinen Zylinder die unsichtbaren Helden, die eine Hochgeschwindigkeits-Datenübertragung ermöglichen. Ihr einziger Zweck besteht darin, die nahezu perfekte Ausrichtung zweier Lichtwellenleiter sicherzustellen. Diese Aufgabe erfordert eine nahezu unvorstellbare Fertigungspräzision. In einer Welt, die auf Licht basiert, ist es diese winzige Komponente, die den Lichtfluss aufrechterhält.
Die gesamte Leistung eines mehrere Millionen Dollar teuren Rechenzentrums kann durch eine einzige Verbindung schlechter Qualität beeinträchtigt werden. Der Unterschied zwischen einem fehlerfreien 400G-Datenstrom und einem fehlerhaften Signal wird in Mikrometern gemessen. In diesem Artikel werden die Technik, Materialwissenschaft und Messtechnik hinter hochpräzisen Keramikhülsen untersucht. Wir besprechen, warum sie wichtig sind, wie sie hergestellt werden und welche Qualitätsmaßstäbe eine Premium-Komponente von einem Fehlerpunkt trennen.
Das Kernproblem: Einfügedämpfung und Fehlausrichtung
Um die Hülse zu verstehen, muss man zunächst das Problem verstehen, das sie löst. Bei jeder Verbindung zweier Fasern besteht die Gefahr einer „Einfügungsdämpfung“. Dabei handelt es sich um den Verlust der optischen Leistung bzw. Signalstärke, der am Verbindungspunkt auftritt. Dieser Verlust wird in Dezibel (dB) gemessen.
Einfügedämpfung kann durch zwei Arten von Faktoren verursacht werden:
- Intrinsische Verluste: Hierbei handelt es sich um unvermeidbare Unterschiede in den Fasern selbst, wie z. B. eine Nichtübereinstimmung des Kerndurchmessers oder des Materials.
- Extrinsische Verluste: Hierbei handelt es sich um mechanische Probleme an der Verbindungsstelle. Hier spielt die Hülle eine Rolle. Der primäre extrinsische Verlust ist eine „laterale Fehlausrichtung“, auch Kernversatz genannt.
Die hochriskante Mathematik eines einzelnen Mikrometers
Eine seitliche Fehlausrichtung ist der größte Feind einer Glasfaserverbindung. Dies gilt insbesondere für Singlemode-Glasfaser (SMF), den Standard für die Fern- und Hochgeschwindigkeitskommunikation.
Eine Singlemode-Faser hat einen Kern, der nur 8 bis 10 Mikrometer (µm) breit ist. Dies ist kleiner als eine menschliche Blutzelle. Das Lichtsignal breitet sich nur innerhalb dieses winzigen Kerns aus. Wenn der Kern einer Faser nicht perfekt auf den Kern der nächsten ausgerichtet ist, „fehlt“ das Licht und geht im Mantel verloren.
Die Zahlen sind unversöhnlich. Ein seitlicher Versatz von nur 1 Mikrometer kann zu einem erheblichen Signalverlust von 0.5 dB führen. Einige Experten geben an, dass ein Versatz von nur 0.3 Mikrometern einen Verlust von 0.4 dB verursachen kann. Wenn Industriestandards für verlustarme „Elite“-Steckverbinder einen Gesamtverlust von 0.2 dB oder weniger fordern, wird deutlich, dass es keinen Spielraum für Fehler gibt. Die Ausrichtung muss einen Bruchteil eines Mikrometers betragen. Aus diesem Grund gibt es hochpräzise Keramikhülsen.
Die Lösung: Warum Zirkonoxid (Y-TZP) der Standard ist
Frühe Steckverbinder verwendeten Metallhülsen, typischerweise Phosphorbronze. Diese waren ein Fehlschlag. Metall ist relativ weich, nutzt sich bei wiederholtem Gebrauch ab und korrodiert. Durch den Verschleißprozess entstehen auch mikroskopisch kleine Ablagerungen, die die Faser blockieren können.
Die Lösung wurde in der technischen Hochleistungskeramik gefunden. Das Industriestandardmaterial ist Yttriumstabilisiertes Zirkonoxid (Y-TZP). Dies ist nicht dasselbe wie Haushaltskeramik. Es ist ein Wunderwerk der Ingenieurskunst mit einer einzigartigen Kombination von Eigenschaften.
Extreme Härte
Zirkonoxid hat eine Härte von über 8 auf der Mohs-Skala. Das ist viel härter als Stahl. Dies bedeutet, dass die Hülle weder zerkratzt noch sich verformt. Ein Steckverbinder kann tausende Male gesteckt und wieder gelöst werden, und die genauen Abmessungen der Hülse bleiben unverändert.
Hohe Bruchzähigkeit
Dies ist die wichtigste Eigenschaft von Zirkonoxid. Die meisten Keramiken sind spröde; sie zerbrechen. Zirkonoxid hat dank des Yttriumoxids einen hohen Bruchzähigkeit. Es kann Stöße absorbieren und Rissen widerstehen. Dies ist für das „Split-Sleeve“-Design von entscheidender Bedeutung.
Submikrometer-Oberflächenbeschaffenheit
Zirkonoxid kann zu einer nahezu perfekt glatten Oberfläche geschliffen und poliert werden. Dies ist aus zwei Gründen von entscheidender Bedeutung. Erstens könnte eine raue Innenfläche die Faserhülse zerkratzen. Zweitens ermöglicht eine glatte Oberfläche, dass die Ferrule hineingleitet und sich perfekt selbst zentriert.
Thermische Stabilität
Das Material hat einen sehr niedrigen Koeffizienten von Wärmeausdehnung. Die Größe ändert sich nicht mit der Temperatur. Dies ist für Geräte in Rechenzentren, die über Warm- und Kaltgänge verfügen, von entscheidender Bedeutung. Es ist auch für Feldgeräte von entscheidender Bedeutung, die eiskalten Wintern und heißen Sommern standhalten.
Geteilte Ärmel vs. einfarbige Ärmel
Hochpräzise Keramikhülsen gibt es in zwei Haupttypen. Beide bestehen aus Zirkonoxid, werden jedoch in unterschiedlichen Anwendungen eingesetzt.
Geteilte Keramikhülsen
Dies ist der häufigste Typ. Es wird in Glasfaseradaptern (Kopplern) verwendet. Ein geteilter Ärmel hat einen einzelnen, schmalen Schlitz, der über die gesamte Länge eingeschnitten ist. Dieser Schlitz ist eine bewusste Besonderheit. Dadurch kann sich die Harthülse um einen kleinen, kontrollierten Betrag biegen. Beim Einsetzen einer Ferrule wird die Hülse komprimiert. Durch diese Kompression entsteht ein sanfter, fester Griff. Es hält die Ferrule genau in der Mitte. Durch dieses Design kann die Hülse winzige Abweichungen im Außendurchmesser der Ferrule aufnehmen.
Massive Keramikhülsen
Eine feste Hülse ist ein starres, ungebrochenes Rohr. Es hat keinen Schlitz. Diese Hülsen erfordern eine noch größere Präzision ihres Innendurchmessers. Sie werden in aktiven optischen Komponenten eingesetzt. Dazu gehören Transceiver (wie SFP-Module) und andere optische Module. Bei dieser Anwendung richtet die Hülse einen Faserstumpf auf den Laser oder die Fotodiode aus. Da es keine „Flexibilität“ gibt, müssen die Hülse und die Ferrule mit einer genau passenden Toleranz hergestellt werden.
Die Herstellung von Submikrometer-Präzision
Die Herstellung eines Bauteils mit Toleranzen im Millionstel-Meter-Bereich ist ein streng kontrollierter, mehrstufiger Prozess. Es ist eine Mischung aus Chemie und Maschinenbau.
Schritt 1: Vom Pulver zum „Grünteil“
Der Prozess beginnt nicht mit einem festen Block. Es beginnt mit einem hochreinen, feinen Pulver aus Y-TZP Zirkonoxid.
- Formulierung: Das Zirkonoxid-Pulver wird mit einem proprietären Polymerbindemittel gemischt. Dadurch entsteht ein pastöser Rohstoff.
- Spritzguss: Das Ausgangsmaterial wird erhitzt und unter hohem Druck in eine präzise Stahlform eingespritzt. Dieser Prozess, Ceramic Injection Moulding (CIM) genannt, formt das Teil.
- „Grünes Teil“: Das geformte Teil wird jetzt als „Grünes Teil“ bezeichnet. Es ist spröde und etwa 20 % größer als die endgültige Hülse. Dieser Größenunterschied soll der Schrumpfung Rechnung tragen.
Schritt 2: Entbindern und Sintern
Der Grünteil muss nun in eine harte Keramik umgewandelt werden.
- Entbindern: Das Teil wird in einen Niedertemperaturofen gegeben. Dieser Prozess verbrennt langsam den Polymerbinder. Dies muss schrittweise erfolgen, um zu verhindern, dass das Teil reißt.
- Sintern: Das Teil wird dann in einen Hochtemperaturofen gebracht, der oft Temperaturen über 1,500°C aufweist. Bei dieser Temperatur verschmelzen die Zirkonoxid-Partikel. Das Teil schrumpft und wird unglaublich dicht und hart.
Schritt 3: Präzision erreichen (Schleifen und Läppen)
Nach dem Sintern ist die Hülse hart, ihre Abmessungen sind jedoch noch nicht genau. Dies ist die kritischste und schwierigste Phase.
- Schleifen: Der Außendurchmesser (OD) der Hülse wird genau auf seine Spezifikation geschliffen. Dies geschieht mit diamantbeschichteten Schleifscheiben.
- Läppen: Der Innendurchmesser (ID) ist das kritischste Maß. Die Endbearbeitung erfolgt durch einen Prozess namens Läppen. Eine „Scheibe“ (ein präziser Metallstab) wird mit einer Diamantaufschlämmung beschichtet. Bei dieser Aufschlämmung handelt es sich um eine flüssige Paste, die Diamantpartikel einer bestimmten Größe (z. B. 6 Mikrometer) enthält. Der Wickel wird in der Hülse gedreht und poliert dabei langsam die Innenwand.
- Polieren: Auf den Läppvorgang folgt oft ein abschließender Polierschritt. Dabei wird eine noch feinere Diamantaufschlämmung verwendet (z. B. 3 Mikrometer oder weniger). Durch diesen Schritt wird eine spiegelglatte Oberfläche erreicht, die eine Rauheit (Ra) von nur 0.003 µm aufweisen kann.
Es können auch fortschrittliche Techniken wie die rotierende Ultraschallbearbeitung (RUM) eingesetzt werden. Dieses Verfahren kombiniert Schleifen mit Hochfrequenzvibration, um das harte Zirkonoxid zu bearbeiten.
Die Sprache der Qualität: Wichtige Präzisionsmetriken
Bei der Beschaffung hochpräziser Keramikhülsen ist „gut“ kein gültiger Maßstab. Qualität wird durch eine Sprache spezifischer, überprüfbarer Metriken definiert. Diese werden in einem temperaturkontrollierten Messlabor gemessen.
Präzision des Innendurchmessers (ID).
Dies ist die grundlegendste Metrik. Bei einer Hülse, die für eine 1.25 mm LC-Ferrule ausgelegt ist, muss der Innendurchmesser genau sein. Eine hochpräzise Hülse hat eine Innentoleranz von ±0.001 mm (±1 µm). Dadurch wird sichergestellt, dass die Zwinge passt, aber nicht zu locker sitzt.
Konzentrizität
Dies ist die wichtigste Kennzahl für die Leistung. Die Konzentrizität ist ein Maß dafür, wie zentriert das Innenloch relativ zur Außenwand ist. Wenn das Loch außermittig ist, ist auch der Faserkern außermittig. Das Ist seitliche Fehlausrichtung. Eine Hülse der obersten Ebene hat eine Konzentrizität von 0.002 mm (2 µm) oder weniger. Hochwertige verlustarme Hülsen weisen eine Konzentrizität von 1 µm oder sogar 0.5 µm auf.
Rundheit (Rundheit)
Das innere Loch muss ein perfekter Kreis sein. Jede Abweichung oder „Ovalität“ führt dazu, dass die Ferrule schief sitzt. Dies führt zu einer anderen Art von Verlust, der als Winkelfehlausrichtung bezeichnet wird. Hochpräzise Hülsen garantieren eine hohe Rundheit.
Wie diese Kennzahlen gemessen werden
Hersteller können diese Toleranzen nicht „erraten“. Sie verwenden spezielle Messgeräte:
- Luftmessgeräte: Dies sind die Standards zur Messung des Innendurchmessers. Durch die Hülse wird eine präzise Luftmenge geleitet. Durch Messung des Gegendrucks kann das System den Innendurchmesser mit einer Genauigkeit im Submikrometerbereich berechnen.
- Laser-Mikrometer: Diese berührungslosen Werkzeuge verwenden einen Laserstrahl, um den Außendurchmesser abzutasten.
- Videoinspektionssysteme: Hochauflösende Kameras mit fortschrittlicher Software werden verwendet, um Konzentrizität und Rundheit zu messen und auf visuelle Mängel oder Mikrorisse zu prüfen.
Globale Standards: Der Leistungsnachweis
Diese Standards lassen sich in zwei Kategorien einteilen.
1. Prozessqualitätsstandards (ISO 9001)
Dies ist der grundlegendste Standard. Eine ISO 9001:2015-Zertifizierung gilt nicht für die Hülse selbst. Es gilt für den Hersteller. Es beweist, dass sie über ein dokumentiertes, geprüftes und zuverlässiges Qualitätsmanagementsystem (QMS) verfügen. Dies ist ein starkes „Vertrauenswürdigkeits“-Signal. Das bedeutet, dass der Hersteller über Prozesse verfügt, um die Konsistenz von Charge zu Charge sicherzustellen. Aus diesem Grund heben Top-Anbieter in Regionen wie Keramikhülsen USA und Keramikhülsen Europa diese Zertifizierung hervor.
2. Leistungs- und Teststandards (IEC/TIA)
Diese Standards legen nicht fest, wie eine Hülle hergestellt wird. Sie definieren die Leistung der endgültigen Verbindung und die Methoden zum Testen. Hochpräzise Keramikhülsen sind die entscheidende Komponente, die es einem Steckverbinder ermöglicht, diese strengen Leistungsstufen zu erfüllen.
- IEC 61280-4 und TIA-568-C: Diese Standards definieren die Referenzmethoden zum Testen der Einfügedämpfung (Dämpfung) in einem installierten Netzwerk.
- IEC 60793-1-40: Dies ist ein spezielles Messverfahren für die Dämpfung.
- Standards für hohe Zuverlässigkeit: Die anspruchsvollsten Anwendungen wie Militär und Luft- und Raumfahrt haben ihre eigenen Standards. MIL-PRF-29504B ist beispielsweise eine militärische Spezifikation für Glasfaser-Termini. Es erfordert die Verwendung hochwertiger Zirkonoxid-Keramikkomponenten zur Gewährleistung der Zuverlässigkeit in rauen Umgebungen.
Ein erstklassiger Keramikhülsenlieferant Indien oder ein globaler Distributor muss in der Lage sein, Teile bereitzustellen, die es seinen Kunden ermöglichen, Baugruppen zu bauen, die diese Tests bestehen.
Fazit: Die unsichtbare Grundlage der Konnektivität
Die hochpräzise Keramikhülse ist ein perfektes Beispiel für eine zukunftsweisende Technologie. Es ist eine unsichtbare Komponente, die die Grundlage unserer digitalen Welt bildet. Seine Leistung wird nicht in Gigabit gemessen, sondern in den Submikrometer-Toleranzen, die diese Gigabit ermöglichen.
Von der Materialwissenschaft von Zirkonoxid bis hin zur komplexen Herstellung des Läppens und Polierens ist jeder Schritt auf ein einziges Ziel ausgerichtet: die Beseitigung seitlicher Fehlausrichtungen. Der Unterschied zwischen einer Hochleistungshülse und einer durchschnittlichen Hülse ist der Unterschied zwischen einer 0.2-dB-Verbindung und einem 1.0-dB-Ausfall. In einem Netzwerk sind diese Verluste kumulativ. Qualität ist nicht nur eine Präferenz; es ist eine mathematische Notwendigkeit.