Das Erreichen enger Toleranzen bei Präzisionskeramikteilen erfordert die Kontrolle aller Herstellungsschritte von der Materialvorbereitung bis zur Endkontrolle. Aufgrund der harten und spröden Beschaffenheit technischer Keramik und der typischen auftretenden Schrumpfung werden die meisten kritischen Abmessungen nach dem Sintervorgang auf Netto- oder nahezu Nettomaß gebracht.
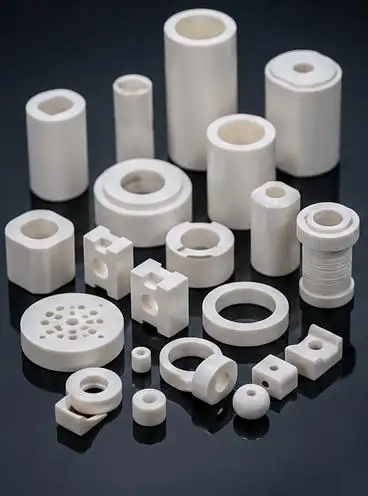
Die Genauigkeit im Mikrometerbereich hängt von stabilen Materialien, vorhersehbarer Schrumpfung, geeigneter Bearbeitungszugabe, kontrolliertem Schleifen, zuverlässigen Bezugspunkten und temperaturgesteuerten Messungen ab.
Was bedeuten enge Toleranzen für Präzisionskeramikteile?
Eine enge Toleranz umfasst mehr als den Plus- oder Minuswert einer Dimension.
| Anforderung | Typische Kontrollen | Funktionale Auswirkungen |
| Maßtoleranz | Außendurchmesser, Innendurchmesser, Länge, Dicke, Lochdurchmesser | Passen, abdichten, positionieren |
| Geometrische Toleranz | Rundheit, Konzentrizität, Ebenheit, Parallelität | Ausrichtung, Rotation, Lastverteilung |
| Oberflächenqualität | Rauheit, Absplitterung, Kratzer | Reibung, Verschleiß, Abdichtung, Verklebung |
Eine Außendurchmessertoleranz von ±0.002 mm bedeutet nicht, dass die gleiche Ebenheit oder Konzentrizität automatisch erreichbar ist. Material, Größe, Geometrie, Bezugsdesign und Prüfmethode müssen gemeinsam bewertet werden.
Warum Is Keramikherstellung mit engen Toleranzen schwierig ist?
Sinterschrumpfung
Keramik schrumpft beim Sintern. Die endgültigen Abmessungen werden durch die Reinheit des Pulvers, die Partikelverteilung, die Formungsdichte, die Gleichmäßigkeit des Bindemittels, die Wandstärke, die Ofentemperatur, die Haltezeit und die Ausrichtung des Teils beeinflusst.
Bei Präzisionskeramikteilen ist die wiederholbare Schrumpfung wichtiger als ein nominaler Schrumpfungsprozentsatz.
Härte und Sprödigkeit
Für die Bearbeitung von Siliziumkarbid, Siliziumnitrid, Zirkonoxid und Aluminiumoxid nach dem Sintern werden typischerweise Diamantwerkzeuge benötigt. Die Mikrobearbeitung dieser Materialien stellt eine übermäßige Belastung der Werkzeuge dar und führt zu Schäden durch Kantenabsplitterungen und Brüche dünner Wände.
Komplexe Geometrie
Tiefe, Sack- und Stufenlöcher, quadratische Löcher, dünne Wände, koaxiale Elemente und das Vorhandensein mehrerer Bezugsflächen führen zusammen mit den Auswirkungen wiederholter Klemmung zu erheblichen Konzentrizitäts- und Positionsfehlern.
Wie werden enge Toleranzen erreicht
1. Stabile Materialien
Die zuverlässige Produktion von Präzisionskeramikteilen hängt von der Konsistenz der folgenden Materialeigenschaften ab: Reinheit des Ausgangsmaterials, Partikelgrößenverteilung, Körnungsgrad, Feuchtigkeitsgehalt, Bindemittelgehalt, Verdichtung und Porosität.
•Aluminiumoxid – Hart, verschleißfest und elektrisch isolierend. Wird häufig für Buchsen, Düsen und Isolatoren verwendet.
•Zirkonoxid – Robust und hervorragend für die Herstellung dünner Wände geeignet. Wird häufig für Ärmel und verschiedene Verschleiß- und medizinische Komponenten verwendet.
•Siliziumnitrid – Stark und temperaturschockbeständig. Wird häufig für Lager und Komponenten von Hochgeschwindigkeitsmaschinen verwendet.
•Siliziumkarbid – Starr, verschleißfest und thermisch stabil. Wird häufig für Dichtungen und Komponenten von Halbleitergeräten verwendet.
2. Kontrolliertes Umformen
Endkonturnahe Formen werden durch verschiedene Formtechniken (d. h. Trockenpressen, isostatisches Pressen, Spritzgießen, Extrudieren und Grünbearbeitung) vor dem Sintern hergestellt. Schrumpfung, Dichteabstufung und Querschnittsänderungen wirken sich auf den für die nachfolgende Bearbeitung erforderlichen Grad der Endbearbeitung aus.
3. Vorhersehbares Sintern
Die Dimensionsstabilität während des Sinterns wird durch die Aufheizgeschwindigkeit, die maximale Temperatur des Prozesses, die Länge des Prozesses und die Gleichmäßigkeit der Erwärmung beeinflusst.
Präzisionskeramikteile mit engen Toleranzen hängen in erster Linie von der Sinterkonsistenz und in zweiter Linie von der endgültigen Schleifgenauigkeit ab.
4. Hochpräzises Keramikschleifen
Durch verschiedene Formen des Schleifens, darunter Außen-, Innen-, Flächen-, Spitzenlos-, Koordinaten- und Formschleifen, werden die erforderlichen Endmaße erreicht, die nach dem Sinterprozess entscheidend sind. Wichtige Faktoren, die für die Schleifgenauigkeit berücksichtigt werden müssen, sind:
• Körnung und Unrundheit von Diamantscheiben
• Mahltiefe und Vorschubgeschwindigkeit
• Durchflussrate und Temperatur des Kühlmittels
• Genauigkeit der Spannvorrichtungen
• Abrichten von Schleifscheiben
• Inspektion zwischen den Arbeitsgängen
Die Anwendung dieser Faktoren reduziert im Allgemeinen Schleifschäden und erhöht die Wiederholgenauigkeit der Abmessungen.
5. Läppen, Polieren und Inspektion
Läppen und Polieren verbessern die Rauheit, Ebenheit und Parallelität und verbessern die Kontaktfläche und den Verschleiß. Laut UPCERA ist eine Oberflächenrauheit von Ra 0.02 bis Ra 0.2 bei bestimmten Materialien und Geometrien erreichbar.
Die Produktionskontrolle sollte fortlaufend sein. Abhängig von der Prüfphase können unterschiedliche Mess- und Messtechniken eingesetzt werden – von traditionellen Kontakten (Mikrometrie, Luftmessgeräte, Bohrungsmessgeräte, Rauheitsmessgeräte, Rundheitsmessgeräte) bis hin zu anspruchsvolleren Systemen (optische Systeme, KMGs, Ebenheitsmessgeräte usw.).
Insbesondere bei dünnwandigen Präzisionskeramikteilen ist die Aufrechterhaltung einer stabilen Umgebungstemperatur sowie einer sauberen Messoberfläche und des Arbeitsbezugspunkts mit konstanter Messkraft von entscheidender Bedeutung.
UPCERA Precision Capability Reference
| Funktion | Größenbereich | Angegebene Präzision |
| Außendurchmesser | 1–25 mm | ±0.002 mm |
| Außendurchmesser | 20–50 mm | ±0.003 mm |
| Innendurchmesser | 0.5–3 mm | ±0.001 mm |
| Innendurchmesser | 3–10 mm | ±0.003 mm |
| Innendurchmesser | 10–30 mm | ±0.005 mm |
| Länge oder Dicke | Geometrieabhängig | ±0.005 mm |
| Kugeldurchmesser | Geometrieabhängig | ±0.002 mm |
| Oberflächenrauheit | Funktionelle Oberflächen | Ra 0.02–Ra 0.2 |
UPCERA gibt außerdem die folgenden geometrischen Toleranzfunktionen an:
• Rundheit: 0.002 mm
• Konzentrizität: 0.002 mm
• Geradheit: 0.004 mm
• Rechtwinkligkeit: 0.005 mm
• Parallelität: 0.003 mm
• Ebenheit: 0.003 mm
Die tatsächlichen Toleranzen bei der Keramikbearbeitung sollten je nach Material, Wandstärke, Strukturtiefe, Teilelänge, Produktionsmenge, Bezugsdesign und Prüfmethode bestätigt werden.
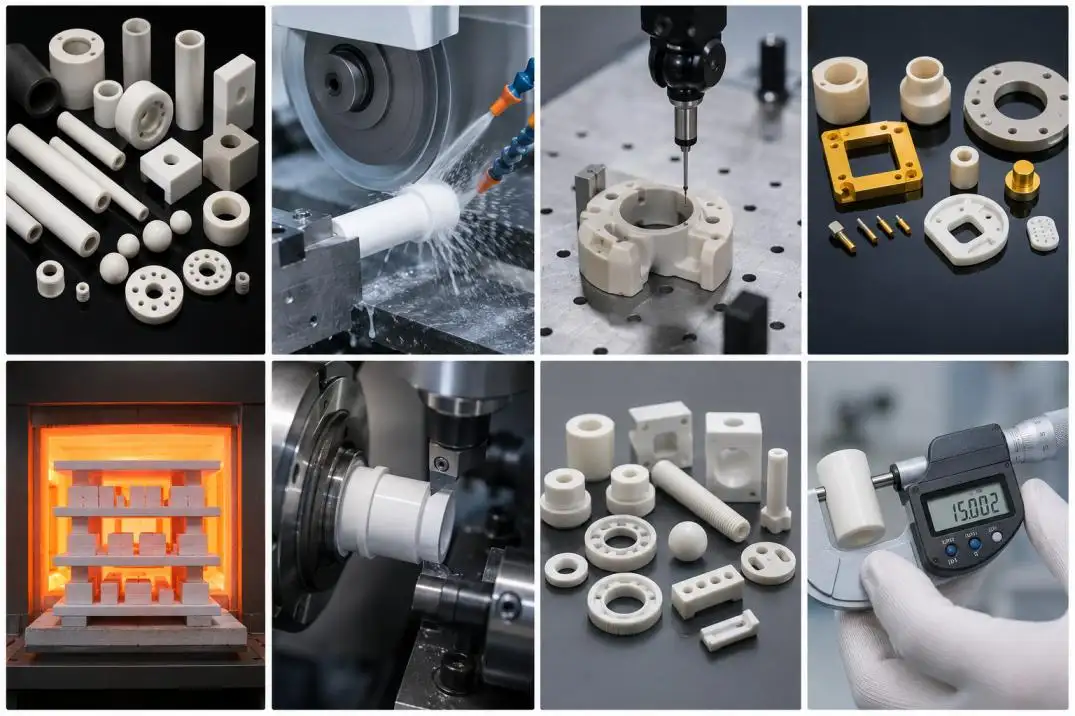
Größe und Funktionsumfang
UPCERA meldet Rohre und Stäbe mit einer Länge von bis zu 1000 mm, Platten mit einer Länge von bis zu 400 × 400 mm, kundenspezifische Formen bis zu 300 mm, Rohraußendurchmesser bis zu 250 mm und kundenspezifische Formdurchmesser bis zu 150 mm.
Zu den zusätzlichen Funktionen gehören:
•Mindestwandstärke: 0.1–0.2 mm
•Mindestbohrloch: φ0.4 mm
•Mindestgewinde: M2
•Minimaler Innenradius: R0.1 mm
•Durchgangslöcher bis 200 mm
•Sack- und Stufenlöcher bis 50 mm
Maximale Größe garantiert nicht in jedem Bereich maximale Präzision. Lange Rohre, dünne Wände, tiefe Löcher und komplexe Formen erfordern eine individuelle technische Prüfung.
Kundenspezifische Präzisionskeramikkomponenten von UPCERA
UPCERA kombiniert Formen, kontrolliertes Sintern, Schleifen, Bohren, Läppen, Polieren, Metallisieren, Gravieren, Drucken und Keramik-Metall-Verbinden.
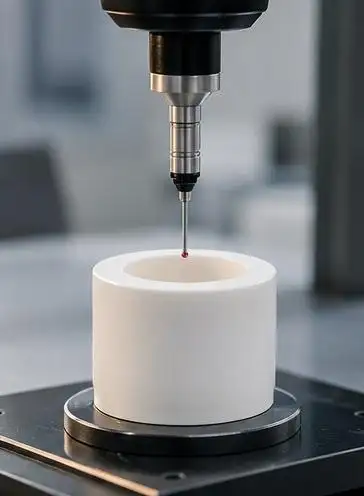
Zu den kundenspezifischen Präzisionskeramikteilen gehören:
•Verschleiß- und korrosionsbeständige Buchsen und Düsen
•Quadratische und metallisierte Keramikisolatoren
•Gravierte und bedruckte Keramikkomponenten
•Keramik-Metall-verbundene Strukturteile
•Sonderformteile mit Rillen, Stufen, Löchern oder Gewinden
Diese Präzisionskeramikteile werden in Maschinen, Elektronik, Halbleitergeräten, medizinischen Geräten, chemischen Systemen und Automatisierungsanwendungen eingesetzt.
Fazit
Hohe Genauigkeit bei Präzisionskeramikteilen ist das Ergebnis einer vollständigen Prozesskette. Materialkonsistenz, vorhersehbares Sintern, stabile Bezugspunkte, Diamantbearbeitung, thermische Kontrolle und Präzisionsprüfung müssen zusammenarbeiten.
Das beste Keramikbauteil ist nicht dasjenige mit den überall engsten Toleranzen, sondern dasjenige, dessen kritische Abmessungen, geometrischen Beziehungen und Oberflächen zu seiner tatsächlichen Funktion passen.
Wenn Sie Präzisionskeramikteile benötigen, stellen Sie UPCERA das Material und die Zeichnungen sowie Ihre kritischen Abmessungen und Toleranzen zur Verfügung. Geben Sie außerdem die gewünschte Oberflächenrauheit, die erwarteten Betriebsbedingungen und die gewünschte Menge an. Die Ingenieure von UPCERA untersuchen Ihre Geometrie und beraten Sie zu den bestmöglichen Optionen für Formung, Sintern, Bearbeitung und Prüfung für Prototypen und Produktionsaufträge.
FAQs
Q1. Welche Arten von Präzisionskeramikteilen kann UPCERA herstellen?
UPCERA ist in der Lage, kundenspezifische Keramikkomponenten herzustellen, einschließlich, aber nicht beschränkt auf Buchsen, Düsen, Stangen, Rohre, Platten, Kugeln, Isolatoren, metallisierte und mit Gewinde versehene Komponenten sowie komplexe Formen.
Q2. Welche Materialien sind für UPCERA Präzisionskeramikteile verfügbar?
Für Präzisionskeramikteile werden die verfügbaren Materialien in erster Linie durch die Anwendung bestimmt. Gängige Materialien sind Aluminiumoxid, Zirkonoxid und Siliziumnitrid und Siliziumkarbid sowie andere Hochleistungskeramiken.
Q3. Welche Maßgenauigkeit kann UPCERA erreichen?
Den veröffentlichten Informationen von UPCERA zufolge kann das Unternehmen Außendurchmessertoleranzen von etwa ±0.002 mm und Innendurchmessertoleranzen von etwa ±0.001 mm erreichen.
Q4. Welche Oberflächenrauheit ist verfügbar?
Wie von UPCERA berichtet, liegt die verfügbare Oberflächenrauheit im Bereich von Ra 0.02 bis Ra 0.2 unter Berücksichtigung des Keramikmaterials, der Geometrie des Teils und der Anforderungen der jeweiligen Oberfläche.
Q5. Kann UPCERA dünnwandige Präzisionskeramikteile herstellen?
Ja. Laut UPCERA können Bauteile mit einer Mindestwandstärke von ca. 0.1-0.2 mm gefertigt werden, abhängig von Material, Länge, Form und den geforderten Toleranzen.