Präzisionskeramik wird verwendet, wenn Komponenten zusätzlich zu grundlegenden Materialeigenschaften wie Härte, Wärmebeständigkeit oder elektrischer Isolierung eine kontrollierte Dimensions-, Geometrie-, Oberflächen- und Funktionsleistung erfordern. Die Komponente sollte in der Lage sein, eine vorhersehbare Genauigkeit beim Lokalisieren, Führen, Abdichten, Isolieren oder Ausrichten anderer Komponenten zu erreichen.
Es ist auch schwieriger, dieses Ergebnis zu erzielen, als ein Metallobjekt zu bearbeiten. Das Keramikpulver wird geformt und gesintert, bevor es die endgültige Größe erhält. Das endgültige Teil kann durch die Art der Schrumpfung, den Teilverzug, die Schleifstrategie und die Messmethode beeinflusst werden. Präzision beginnt nicht erst während des Bearbeitungsprozesses, sondern auch bei der Endkontrolle und wenn das Produkt in Serie geht.
Es muss eine klare Definition von Präzision geben, abhängig von ihrer Funktion.
Eine Zeichnung kann viele Dimensionen haben, aber nicht jede Dimension hat den gleichen Einfluss auf die Komponentenleistung. Diese können zum Einrichten der optischen Ausrichtung, des Lagersitzes, des Dichtungsdrucks, des elektrischen Spiels und der Positionierungsanforderungen in halbleiterbezogenen Geräten verwendet werden.
Vor der Produktion muss das Ingenieurteam Folgendes bestimmen:
- Montagedaten
- Kritische Anschlussdurchmesser
- Merkmale der Ausrichtung und Positionierung.
- Oberflächen, die Reibung und Verschleiß kontrollieren
- Erforderliche elektrische Abstände
- Zonen mit erhöhtem Kontaminationsrisiko
Durch diese rationelle Organisation kann unnötiges Schleifen vermieden werden. Dies bietet dem Lieferanten auch eine klare Grundlage für die Auswahl des Umform-, Bearbeitungs- und Prüfprozesses.
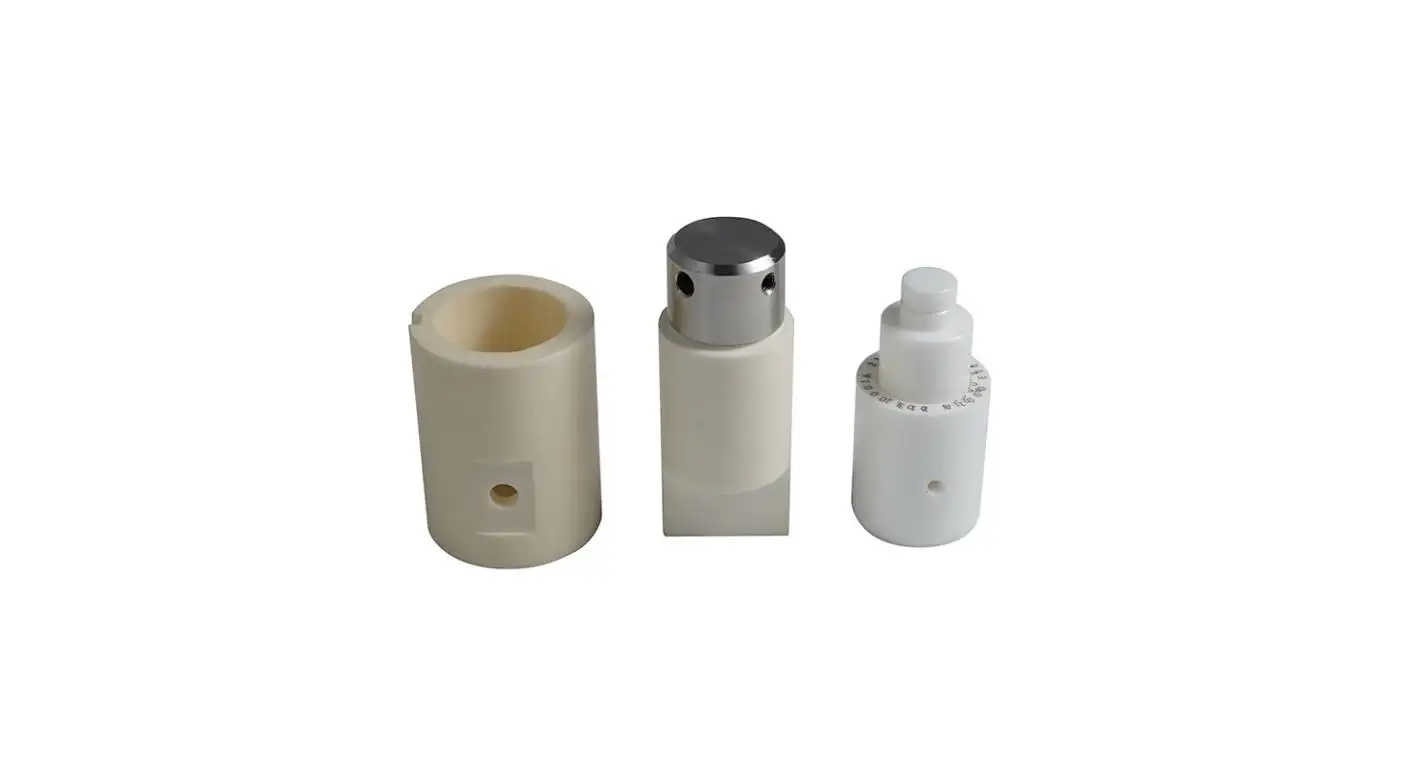
Die benutzerdefinierten Keramikteile von UPCERA zeigen die verschiedenen Löcher, Stufen, Oberflächen und speziellen Geometrien, die auf der Grundlage einer anwendungsspezifischen Zeichnung erstellt werden können.
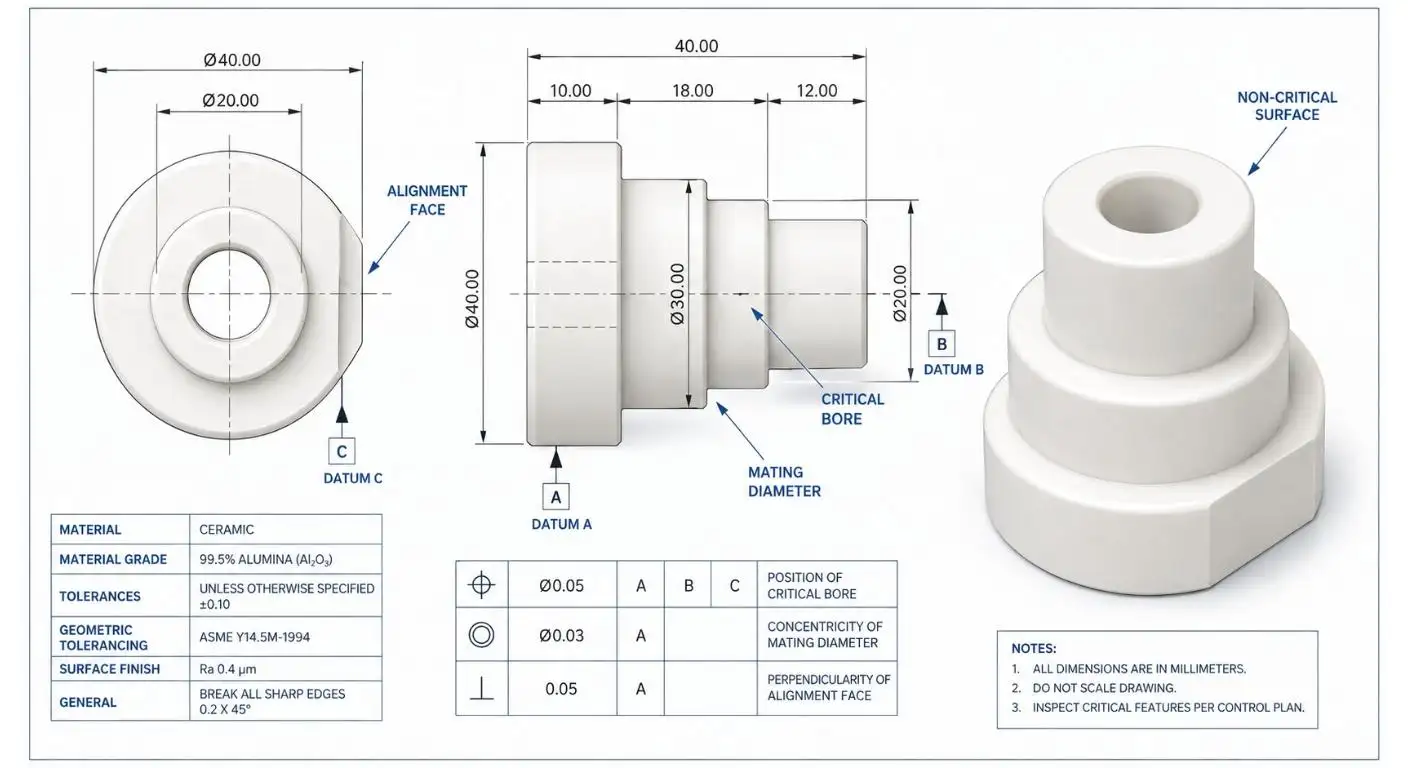
Richten Sie ein klares DatumSystem ein
Ohne vereinbarte Referenzmerkmale ist eine konsistente Überprüfung der Präzision nicht möglich. Wenn Hersteller und Kunde an unterschiedlichen Oberflächen eines Teils messen, können sie gültige, aber widersprüchliche Ergebnisse erhalten.
Primäre, sekundäre und tertiäre Bezüge auf einer Zeichnung sollten die Position der Keramikkomponente in der Endmontage darstellen. Alle Bemaßungen, die dieselbe Funktion darstellen, müssen von derselben Bezugsstruktur aus referenziert werden.
In manchen Fällen (z. B. müssen Bohrung und Außendurchmesser bei einer Keramikhülse möglicherweise konzentrisch sein, bei einer abgestuften Positionierungskomponente müssen möglicherweise mehrere Durchmesser entlang einer Mittellinie gesteuert werden) ist es erforderlich, mehrere Durchmesser von einer einzigen Mittellinie aus zu steuern. Die Bezugsstrategie sollte repräsentativ für die Art und Weise sein, in der das Teil während des Gebrauchs gestützt und belastet wird.
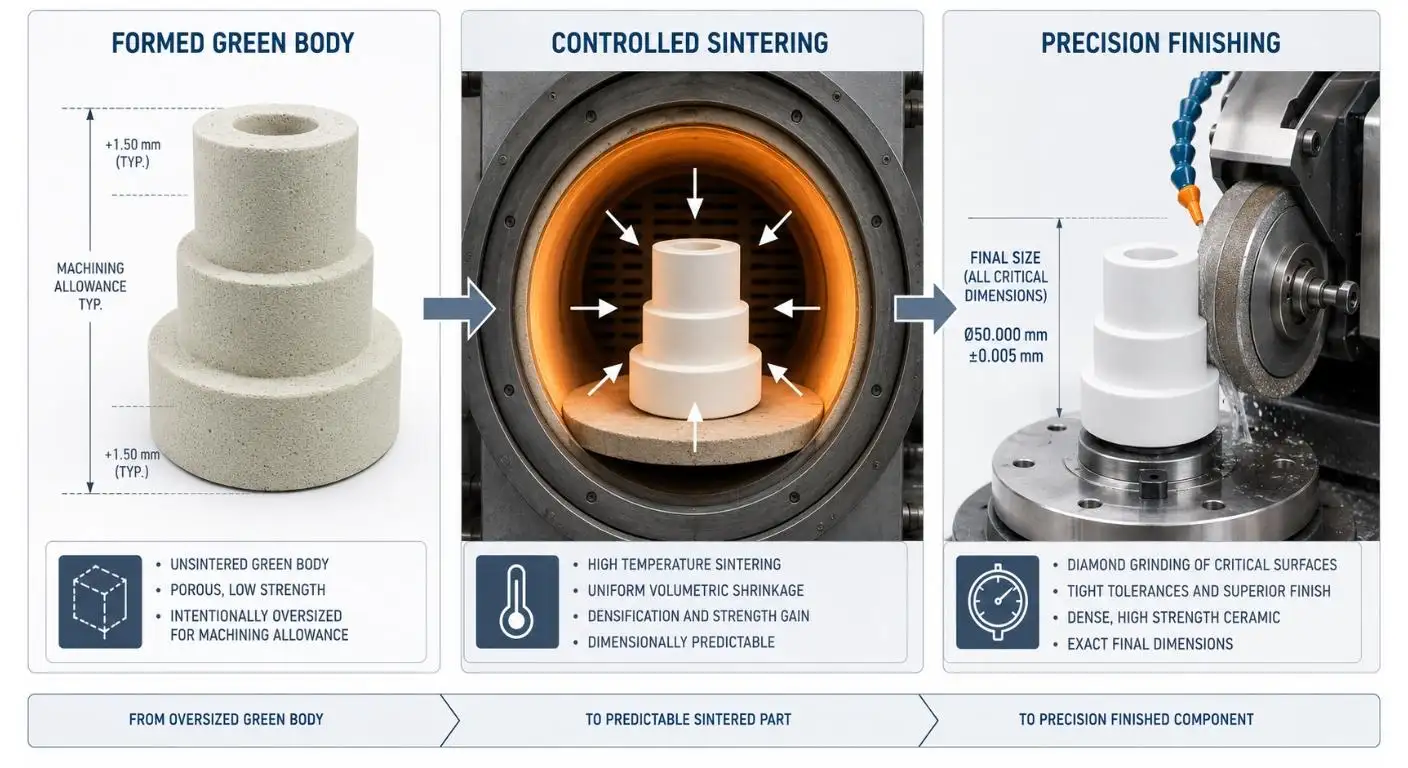
Berücksichtigen Sie die Sinterschrumpfung vor der endgültigen Bearbeitung
Der Sinterschwund resultiert aus der Verdichtung des Keramikkörpers beim Brennen.
Dies ist ein natürlicher Rückgang und muss vorhergesagt und bewältigt werden. Maßabweichungen oder Verzerrungen können aufgrund ungleichmäßiger Gründichte, Wandstärkenschwankungen und Brennposition auftreten.
Die Schrumpfungskompensation ist in Formmaße, Werkzeuge und kontrollierte Sinterprofile integriert. Einige Funktionen, die kein hohes Maß an Genauigkeit erfordern, können während der Formung oder Grünbearbeitung durchgeführt werden. Typischerweise werden kritische Merkmale nach dem Sinterprozess fertiggestellt.
Durch die Kombination werden nicht alle Oberflächen geschliffen, während die Genauigkeit in den wichtigen Bereichen erhalten bleibt. Der Erweiterte Keramikbearbeitung Übersichtsartikel von UPCERA vermittelt ein Verständnis der Beziehung zwischen Pulvervorbereitung, Formung, Sintern und Präzisionsbearbeitung.
Verwenden Sie geometrische Toleranzen, nicht nur Bemaßungen
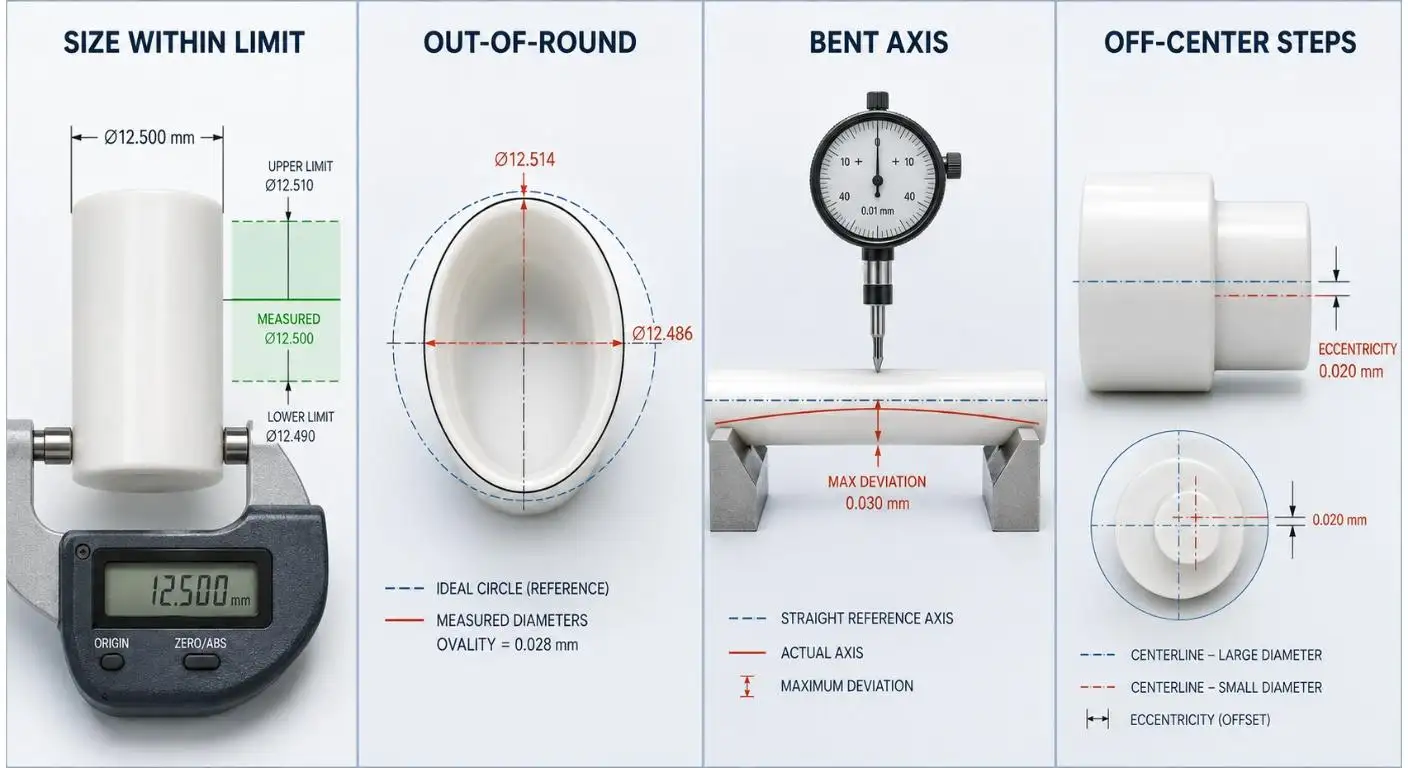
Eine Komponente kann für den Zusammenbau immer noch ungeeignet sein, selbst wenn ihre Größenabmessungen innerhalb der Toleranz liegen. Die Oberfläche kann oval, konisch, gekrümmt oder außeraxial sein.
Diese funktionalen Zusammenhänge werden durch geometrische Steuerungen besser vermittelt:
- Die Rundheit bestimmt die Form rotierender oder dichtender Flächen.
- Lange Stangen und Führungskomponenten werden durch die Geradheit kontrolliert.
- Die Ebenheit sorgt für einen stabilen Kontakt und eine stabile Abdichtung.
- Bei Platten und Distanzbauteilen spielt die Parallelität eine entscheidende Rolle.
- Konzentrizität oder Unrundheit soll sicherstellen, dass mehr als ein Durchmesser ausgerichtet ist.
- Die Rechtwinkligkeit wird zur Steuerung von Schultern und Montageflächen verwendet
Enge geometrische Toleranzen sollten nur auf funktionskritische Merkmale angewendet werden. Die Implementierung einer Geometrie im Mikrometerbereich in der gesamten Zeichnung erhöht zwar die Bearbeitungs-, Befestigungs- und Prüfkosten, führt aber nicht unbedingt zu besseren Produkten.
Übereinstimmung Oberfläche Finish mit seiner Aufgabe
Die Oberflächenrauheit hat Einfluss auf Reibung, Abdichtung, optische Eigenschaften, Sauberkeit und Haftung. Allerdings ist ein sehr niedriger Rauheitswert nicht unbedingt von Vorteil.
Um den Verschleiß zu minimieren, kann eine Gleitfläche poliert werden. Für eine Dichtfläche sind sowohl eine geringe Rauheit als auch eine kontrollierte Ebenheit erforderlich. Die Klebefläche kann mit einer bestimmten Textur effektiver wirken als mit einer Spiegeloberfläche.
Der Herstellungsprozess muss auch die Oberflächenintegrität aufrechterhalten. Durch aggressives Schleifen können Absplitterungen, Kratzer oder Schäden an der Oberfläche entstehen, die die Festigkeit eines maßhaltigen Bauteils beeinträchtigen. Daher sollten auch die Auswahl der Diamantwerkzeuge, die Steuerung des Kühlmittels und die Endbearbeitungsreihenfolge in die technische Spezifikation einbezogen werden.
Wählen Sie Materialiendie herstellbar sind.
Die Präzision und der Aufwand der zu erreichenden Präzision hängen von der Materialwahl ab. Aluminiumoxid bietet Härte, elektrische Isolierung und eine breite industrielle Anwendbarkeit. Zirkonoxid ist robuster als andere Materialien und wird zur Herstellung vieler kleiner, komplexer Geometrien verwendet. Die Legierung Siliziumnitrid ist stark, leicht und verfügt über eine ausgezeichnete Beständigkeit gegen Thermoschocks, und Siliziumkarbid weist eine hohe Härte und thermische Stabilität auf.
Die Auswahl einer geeigneten Wahl sollte ein Kompromiss sein, um die beste Betriebsleistung, Strukturgröße, Wandstärke, Endbearbeitung und Produktionsmenge zu erreichen. Ingenieure können einen Vergleich der hochentwickelten Keramikmaterialien von UPCERA anstellen, bevor sie mit der endgültigen Bewertung beginnen.
Beziehen Sie Inspektion in den Entwurf ein!
Die kritischen Merkmale sollten identifiziert und in der Zeichnung dokumentiert werden, wie sie überprüft werden. Eine nicht messbare Anforderung könnte letztendlich zu Meinungsverschiedenheiten führen, selbst wenn die Komponenten wie erforderlich funktionieren.
Die Inspektion kann erfolgen mit:
- Ein Messgerät, das ein Koordinatensystem verwendet. Koordinaten- oder optisches Messgerät.
- Zur Messung der Bohrung werden Luftmessgeräte oder Präzisions-Bohrmessgeräte verwendet.
- Rundheit und Unrundheit der Instrumente
- Oberflächenprofilometer
- Optische Komparatoren
- Ebenheitsreferenzsysteme
- Visuell oder durch ein Mikroskop
Vor der Erstellung des Messaufbaus, des Datums, der Temperatur und des Probenahmeplans sollte eine Vereinbarung getroffen werden. Bei sehr kleinen Bohrungen oder Bohrungen mit komplexer Innenstruktur ist der Zugang zur Durchführung von Messungen zunächst eine konstruktive Frage.
Überprüfen Sie die Wiederholbarkeit über die erste Probe hinaus
Eine erfolgreiche Erstbemusterung ist kein Beweis für die langfristige Prozessfähigkeit.
Variationen zwischen verschiedenen Kavitäten, Ofenpositionen, Rohmaterialchargen, Schleifwerkzeugen und Bedienern sollten während der Pilotproduktion bewertet werden. Informationen aus kritischen Abmessungen können auf Abweichungen vor der Produktion von Teilen hinweisen, die nicht den Spezifikationen entsprechen.
Die Produktionskontrolle kann Folgendes umfassen: Erststückprüfung, In-Prozess-Messungen, Begrenzung der Werkzeugstandzeit und Endbemusterung. Außerdem ist darauf zu achten, dass Präzisionsoberflächen während des Transports nicht mit anderen Präzisionsoberflächen in Kontakt kommen.
Erstellen Sie eine effektivere Keramik-Ausschreibung
Bieten Sie je nach Bedarf, Materialbedarf, Jahresmenge und Anwendungsbeschreibung eine kontrollierte 2D-Zeichnung und/oder ein 3D-Modell an. Stellen Sie klar definierte Bezüge, kritische Abmessungen, Oberflächenbeschaffenheiten und Prüfanforderungen bereit.
Identifizieren Sie eine Reihe von Anforderungen anhand gewünschter Ziele. Dies ermöglicht es dem Hersteller, angemessene Toleranzen vorzuschlagen, ohne die Funktionalität des Bauteils zu beeinträchtigen.
Kunden können UPCERA ihre Betriebsbedingungen und das Stadium des Projekts zusammen mit der voraussichtlichen Produktionsmenge senden, um die Zeichnung und Herstellbarkeit zu überprüfen.
Fazit
Zuverlässige Präzisionskeramik hängt von der richtigen Materialauswahl, Formung, Sinterung, Bearbeitung und Prüfung ab. Nur eine enge Toleranz macht noch kein gutes Bauteil aus.
Durch die Festlegung von Funktionsdaten, geometrischen Beziehungen, Oberflächenanforderungen und Prüfmethoden zu einem frühen Zeitpunkt des Entwurfs können Keramikkomponenten schneller vom Prototyp zur wiederholbaren Produktion übergehen.
FAQ
Q1. Was ist Präzisionskeramik?
Dabei handelt es sich um Bauteile aus keramischem Werkstoff, die gezielt nach Maß-, Geometrie-, Oberflächen- und Funktionsanforderungen konstruiert und gefertigt werden. Sie werden durch kontrollierte Inspektionen untermauert, um ihre Genauigkeit sicherzustellen.
Q2. Welche Toleranzen können bei Keramik eingehalten werden?
Die Toleranzen ausgewählter Merkmale können bei der Diamantbearbeitung nach dem Sintern extrem eng sein. Die Machbarkeit hängt vom Material, der Größe, der Geometrie und dem Verhältnis zwischen den Spezifikationen ab.
Q3. Warum ist es wünschenswert, Teile aus Keramik nach dem Sintern zu bearbeiten?
Schrumpfung und mögliche Verformung werden durch den Sinterprozess verursacht. Kritische Maße und Oberflächen entstehen nach der Verdichtung durch abschließendes Schleifen, Läppen oder Polieren.
Q4. Müssen Sie ein 3D-Modell für ein Angebot bereitstellen?
Während zur Erklärung der Geometrie ein 3D-Modell verwendet wird, sind in der Regel kontrollierte 2D-Zeichnungen für Toleranzen, Bezüge, Oberflächenbeschaffenheit und Prüfanforderungen erforderlich.
Q5. Wie kann die Produktionskonsistenz sichergestellt werden?
Hersteller nutzen Materialkontrollen, Prozessparameter, In-Prozess-Messungen und Endkontrollen. Es sollte vereinbart werden, einen Probenahme- oder Kontrollplan für kritische Abmessungen zu haben.