Die meisten Strukturkeramikformulierungen enthalten keinen Ton. Da die Rohstoffe keine inhärente Plastizität aufweisen und die Formgebungsanforderungen nicht direkt erfüllen können, müssen bei der Vorbereitung des Ausgangsmaterials spezielle Bindemittel hinzugefügt werden. Art und Dosierung des Bindemittels hängen von mehreren Faktoren ab, darunter dem Formungsprozess, den physikalischen und chemischen Eigenschaften des Rohmaterials, den Abmessungen und der strukturellen Komplexität des Keramikprodukts sowie den verwendeten Produktionswerkzeugen. Die Werkzeuge müssen auch entsprechend dem Sinterschrumpfungsfaktor angepasst werden, um den Umformanforderungen der Massenproduktion gerecht zu werden. Zu den wichtigsten Massenproduktionsmethoden von UPCERA gehören Keramikspritzguss, isostatisches Pressen, Trockenpressen und Heißdruckguss.
1. Anforderungen an die Auswahl keramischer formgebender Bindemittel
Bindemittel, die für die Strukturkeramikumformung verwendet werden, müssen während des Umformens, Entbinderns und Sinterns vier Hauptanforderungen erfüllen:
Sie müssen eine angemessene Bindungsleistung bieten, die Fließfähigkeit des Pulvers während der Formung aufrechterhalten, die Integrität und mechanische Festigkeit des Grünkörpers verbessern und die Handhabungs- und Bearbeitungsanforderungen unterstützen.
Sie müssen sich beim Hochtemperatursintern vollständig verflüchtigen und zersetzen und dürfen keine Rückstände – oder nur Spuren von Verunreinigungen – hinterlassen, damit die physikalischen und chemischen Eigenschaften der fertigen Keramik nicht beeinträchtigt werden.
Sie müssen für die Massenproduktion im Werkstattmaßstab geeignet, einfach herzustellen und zu verwenden und frei von korrosiven Bestandteilen sein, die Geräte beschädigen oder Rohstoffe verunreinigen könnten.
Sie müssen chemisch stabil sein und dürfen nicht mit Zirkonoxid, Aluminiumoxid oder anderen keramischen Rohstoffen reagieren oder die mechanischen, isolierenden, korrosionsbeständigen oder anderen Eigenschaften des Endprodukts negativ beeinflussen.
2. Wichtige Überlegungen bei der Gestaltung keramischer Formwerkzeuge
Jeder Umformprozess erfordert speziell entwickelte Werkzeuge. Qualifizierte Werkzeuge müssen eine konforme Produktgeometrie, spezifizierte Maßgenauigkeit, komfortable Bedienung, hohe Produktionseffizienz, Verschleißfestigkeit und eine lange Lebensdauer bieten. Strukturentwurf, mechanische Berechnungen und Präzisionsbearbeitung müssen daher im Vorfeld abgeschlossen sein. Da keramische Grünkörper beim Hochtemperaturbrennen eine vorhersehbare volumetrische Schrumpfung erfahren, muss die Werkzeugkonstruktion die lineare Schrumpfung berücksichtigen und die erforderliche Maßtoleranz berücksichtigen. Die Kernrechnung lautet:
Länge des Werkzeugs = f × erforderliche fertige Keramikabmessung
Koeffizientenumrechnung: f = a/b, wobei a die lineare Abmessung des Grünkörpers vor dem Brennen, b die lineare Abmessung der fertigen Keramik nach dem Brennen und f der lineare Schrumpfungsfaktor der Keramik ist.
3. Umfassender Leitfaden zum Trockenpressen
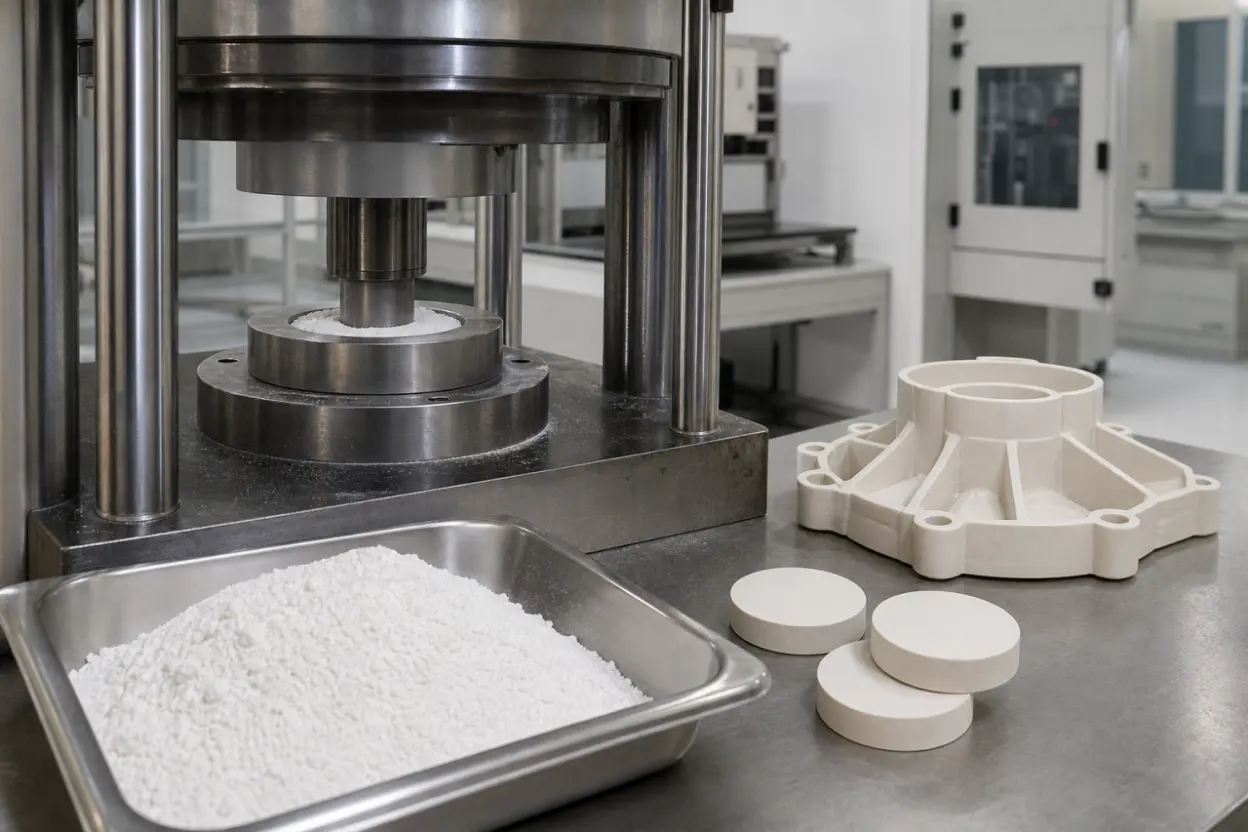
Das Trockenpressen ist das am weitesten verbreitete Umformverfahren für industrielle Strukturkeramik. Es eignet sich für die automatisierte Massenproduktion, verfügt über einen einfachen Prozess, erzeugt eine gleichmäßige Brennschrumpfung und birgt ein geringes Risiko einer Verformung des fertigen Teils. Es eignet sich am besten für herkömmliche Keramikteile mit einfachen Geometrien wie Scheiben und ohne spezielle Löcher, Rillen, dünne Wände oder Rippen. Allerdings erfordert das Verfahren hochpräzise, verschleißfeste Werkzeuge und weist relativ starke Anwendungsbeschränkungen auf. Der Feuchtigkeitsgehalt des Pulvers ist ein kritischer Qualitätskontrollpunkt beim Trockenpressen, mit einem Standardbereich von 4%-8%. Vor der Massenproduktion muss ein geeignetes Bindemittel hinzugefügt und das Pulver granuliert werden, um die Fließfähigkeit zu verbessern, die Partikelbindung zu stärken und die Druckfestigkeit des Grünkörpers zu erhöhen.
3.1 Wichtige Prozesskontrollpunkte für das Trockenpressen
(1) Pressmethode
Das Pressen ist in einseitige und doppelseitige Modi unterteilt, die sich direkt auf die Gleichmäßigkeit der Dichte auswirken. Beim einseitigen Pressen wird die Kraft nur von einer Seite ausgeübt: Die Dichte ist in der Nähe des belasteten Endes höher und am anderen Ende niedriger, wodurch ein großer Dichteunterschied innerhalb des Grünkörpers entsteht. Beim doppelseitigen Pressen wird die Kraft gleichzeitig von beiden Enden ausgeübt. Die beiden Enden werden gut verdichtet, während die Dichte in der Mitte etwas geringer ist, aber die Gesamtgleichmäßigkeit ist besser als beim einseitigen Pressen.
(2) Umformdruck
Der Formungsdruck bestimmt direkt die Dichte des Grünkörpers und die Brennschrumpfung. Bei zu niedrigem Druck enthält der Grünkörper mehr Poren und weist eine stärkere Brennschrumpfung auf. Der herkömmliche industrielle Trockenpressdruck wird auf ≤ 2 MPa geregelt. Übermäßiger Druck kann leicht zu Delaminierung, Oberflächenrissen, Kleben beim Entformen und abgebrochenen Kanten oder Ecken führen.
(3) Pressgeschwindigkeit und Haltezeit
Wenn der Druck zu schnell ausgeübt wird, kann die zwischen den Pulverpartikeln eingeschlossene Luft nicht entweichen, was direkt zu Defekten wie Delamination des Grünkörpers, ungleichmäßiger innerer und äußerer Dichte und verbleibenden inneren Blasen führt. Die Massenproduktion erfordert ein langsames, gleichmäßiges Pressen in Kombination mit einer festen Druckhaltezeit, um die Innenluft zu evakuieren und eine gleichmäßige Dichte im gesamten Grünkörper sicherzustellen.
4. Die drei Hauptphasen des Keramikbrennens
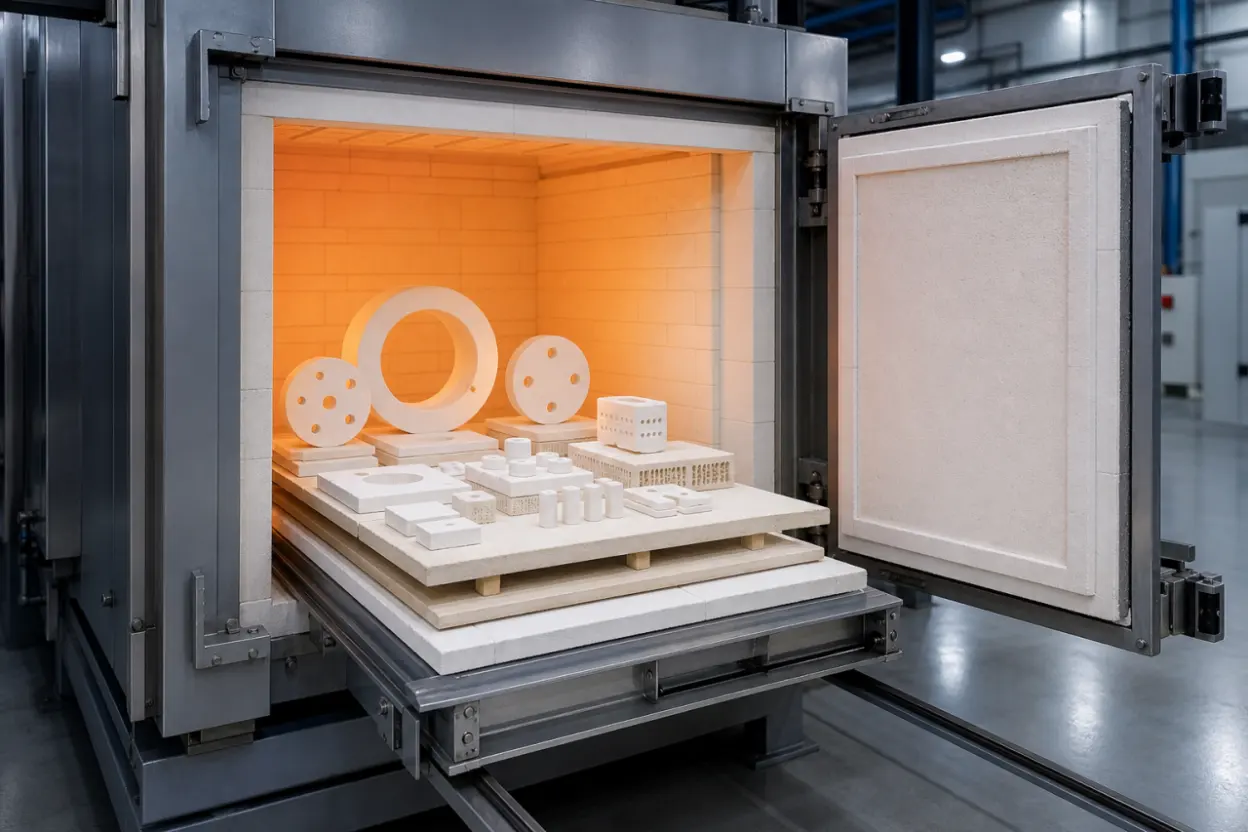
Das Brennen ist der Kernprozess, bei dem ein geformter Keramikgrünkörper in einen Hochtemperaturofen gelegt und durch Hitze verdichtet wird. Es treten die vorgeschriebenen physikalischen und chemischen Reaktionen auf, die es dem fertigen Produkt ermöglichen, die erforderlichen mechanischen, elektrischen, korrosionsbeständigen und anderen Gebrauchseigenschaften zu erreichen. Ein vollständiger Brennzyklus umfasst Erhitzen, Temperaturhalten und Abkühlen. Die Prozessparameter für jede Stufe müssen unabhängig gesteuert werden und dürfen nicht willkürlich angepasst werden.
4.1 Heizstufe
Diese Phase erstreckt sich von Raumtemperatur bis zur angegebenen maximalen Brenntemperatur. Seine Hauptfunktionen sind die Verdunstung freier Feuchtigkeit, die Verflüchtigung organischer Bindemittel bei hohen Temperaturen, die Entfernung von Kristall- und Strukturwasser, die Zersetzung von Karbonatbestandteilen und – bei Zirkonoxid-Keramiken – die damit verbundene Hochtemperatur-Kristallphasenumwandlung. Abgesehen von der Phasenumwandlung werden bei diesen Prozessen große Mengen Gas freigesetzt. Daher ist ein schnelles Erhitzen in dieser Phase strengstens untersagt, da es zu porösen oder losen Grünkörpern, Gesamtverformung, Kantenrissen und inneren Rissen in der gesamten Produktionscharge führen kann.
4.2 Haltephase
Die Haltephase ist der entscheidende Schritt zur Bestimmung der Eigenschaften der fertigen Keramik. Die Bestandteile im Grünkörper durchlaufen vollständig ihre physikalischen Phasenumwandlungen und chemischen Reaktionen und bilden schließlich eine dichte Keramikmatrix mit der erforderlichen Leistung. Jeder Keramikrohstoff hat seinen eigenen optimalen Brenntemperaturbereich, daher müssen die maximale Ofentemperatur und die Haltezeit streng kontrolliert werden. Wenn das gebrannte Produkt im richtigen Bereich gehalten wird, ist es dicht und undurchlässig, weist eine gleichmäßige Kornstruktur auf und bietet optimale mechanische und elektrische Eigenschaften. Das Brennen oberhalb des angegebenen Temperaturbereichs erhöht die Porosität und verringert die Festigkeit, Isolationsleistung und Verschleißfestigkeit erheblich.
4.3 Kühlstufe
Diese Stufe umfasst die kontrollierte Abkühlung von der maximalen Brenntemperatur auf Raumtemperatur. Beim Abkühlen treten physikalische und chemische Veränderungen wie Flüssigphasenverfestigung, Kornkristallisation und Materialphasenumwandlungen auf. Die Kühlmethode und -rate bestimmen direkt die Phasenzusammensetzung und die innere Mikrostruktur des Endprodukts und beeinflussen letztendlich wichtige Eigenschaften wie Verschleißfestigkeit, Festigkeit und Dimensionsstabilität. Keramikteile mit besonderen Geometrien oder dünnen Wänden erfordern einen stufenweisen, langsamen Abkühlprozess.
5. Vergleich der Umformprozessparameter
| Prozess | Wichtige Prozessparameter | Passende Produkte | Überlegungen zum Prozess |
| Trockenpressen | Pulverfeuchtigkeitsgehalt 4%-8%; Umformdruck ≤ 2 MPa; einseitiges oder doppelseitiges Pressen | Kleine Keramikteile mit einfachen Geometrien, wie Scheiben und Blöcke, ohne besondere Merkmale | Kontrollieren Sie die Pressgeschwindigkeit genau und sorgen Sie für eine ausreichende Haltezeit, um eine Delamination und Rissbildung des Grünkörpers zu verhindern |
| Spritzguss | Geeignet für präzise komplexe Geometrien; Bei maßgeschneiderten Werkzeugen muss die Schrumpfung berücksichtigt werden | Komplexe Präzisionskeramikteile mit kleinen Löchern, Sacklöchern, dünnen Wänden oder mehreren Rippen | Bei dickwandigen Teilen besteht ein höheres Entbinderungsrisiko; Kontrollieren Sie das Bindemittelverhältnis, um Blasen und Risse zu vermeiden |
| Isostatisches Pressen | Gleichmäßiger Druck in alle Richtungen sorgt für eine äußerst gleichmäßige Grünkörperdichte | Mittlere bis große tragende Rohlinge aus Strukturkeramik | Längerer Produktionszyklus und relativ hohe Produktionskosten für kleine Chargen |
| Heißdruckguss | Schmelzguss auf Basis eines Paraffin-Bindemittelsystems | Kleine bis mittlere Spezialstrukturkeramik mit regelmäßigen Geometrien | Lange Entbinderungszeit und mögliche Spuren von Bindemittelrückständen |
Häufig gestellte Fragen (FAQ)
F: Müssen bei der Herstellung von Strukturkeramik Bindemittel hinzugefügt werden?
A: Die meisten tonfreien Strukturkeramikrohstoffe haben keine Plastizität und können nicht direkt geformt werden, daher muss ein geeignetes Bindemittel hinzugefügt werden. Je nach Umformverfahren dürfen nur bestimmte modifizierte Kunststoffpulver ohne Bindemittel verarbeitet werden.
F: Warum muss der lineare Schrumpfungsfaktor der Keramik bei der Bestimmung der Werkzeugzugabe berücksichtigt werden?
A: Keramische Grünkörper unterliegen beim Hochtemperaturbrennen einer vorhersehbaren Schrumpfung, und das Schrumpfungsverhältnis variiert je nach Material. Ohne eine entsprechende Werkzeugzugabe sind die fertigen Teile zu klein und können die Toleranzgrenzen überschreiten. Durch die Berechnung der Abmessungen mithilfe des Koeffizienten f = a/b wird sichergestellt, dass die Maßhaltigkeit des fertigen Teils der Spezifikation entspricht.
F: Ist das doppelseitige Pressen beim Trockenpressen besser als das einseitige Pressen?
A: Doppelseitiges Pressen sorgt für eine insgesamt bessere Gleichmäßigkeit der Dichte und eignet sich für hochpräzise, tragende Keramikbauteile. Das einseitige Pressen ist einfacher und effizienter und eignet sich für die Massenproduktion gewöhnlicher Keramikscheiben mit geringerer Präzision. Die Methode sollte entsprechend der Anwendung ausgewählt werden.
F: Kann die Aufheizrate während des gesamten Brennzyklus der Keramik erhöht werden?
A: Nein. Während der ersten Erhitzungsphase werden Bindemittel, Feuchtigkeit und Zersetzungsgase intensiv freigesetzt. Durch schnelles Erhitzen kann es zu einem Druckstau kommen und es kann zu Rissen oder einer lockeren Struktur im Grünkörper kommen. Die Aufheizgeschwindigkeit darf je nach Material nur in der mittleren und späteren Phase innerhalb vorgegebener Grenzen angepasst werden.
F: Wie sollten die vier wichtigsten Umformprozesse ausgewählt werden?
A: Wählen Sie Trockenpressen für sehr einfache dünne Scheiben und Standardblöcke; Spritzguss für komplexe, dünnwandige Miniaturteile; isostatisches Pressen für mittelgroße bis große Rohlinge mit hoher Dichte; und Heißdruckguss für kleine bis mittelgroße Spezialkeramikteile mit regelmäßigen Geometrien. Bei der endgültigen Auswahl sollten Produktionsvolumen, Genauigkeitsanforderungen und strukturelle Komplexität berücksichtigt werden.
Unterstützung bei der Prozessauswahl und -anpassung
Ob es sich bei Ihrem Produkt um ein einfaches block- oder plattenförmiges herkömmliches Keramikbauteil oder um ein komplexes, dünnwandiges, hochpräzises Strukturkeramikteil handelt, das Trockenpressen, Spritzgießen, isostatisches Pressen oder Heißdruckgießen erfordert, wir können das Formungsverfahren entsprechend seiner Struktur, Materialart, Maßtoleranzen und Produktionsvolumenanforderungen auswählen. Wir können auch Bindemittelverhältnisse und Brennparameter optimieren, Werkzeugzugaben berechnen und eine komplette Prozesslösung für die Massenproduktion bereitstellen.