I. Technischer Überblick
Zirkonoxid-Keramik bietet hohe Festigkeit, hohe Härte, Korrosionsbeständigkeit, Hochtemperaturfähigkeit und ausgezeichnete Biokompatibilität und wird häufig in Maschinen, Elektronik, medizinischen Systemen, Luft- und Raumfahrt und anderen Branchen eingesetzt. Beim Zirkonoxid-Keramik-Oberflächenschleifen wird ein Flachschleifer zur Endbearbeitung flacher Oberflächen verwendet und ist ein entscheidender Endbearbeitungsschritt, der direkt Maßgenauigkeit, Oberflächenqualität und Serviceleistung bestimmt. Da gesintertes Zirkonoxid dicht und hart ist, ist das Schleifen schwierig und erfordert eine strenge Kontrolle der Prozessparameter und Betriebsabläufe. Standardisierte Prozesse und ein konsistenter Betrieb sind unerlässlich, um Qualität und Effizienz in Einklang zu bringen und eine stabile Produktleistung aufrechtzuerhalten.
II. Vorbereitung vor der Bearbeitung
1. Werkstückvorbereitung
Überprüfen Sie die Abmessungen und das Erscheinungsbild des Rohlings, entfernen Sie Grate und Verunreinigungen und stellen Sie sicher, dass keine offensichtlichen Risse, abgebrochenen Ecken oder andere Mängel vorhanden sind.
Schleifgut entsprechend der Fertigteilzeichnung reservieren. Ein typisches Aufmaß beträgt 0.1-0.3 mm und wird entsprechend der Genauigkeit der Rohlingsformung und den Endtoleranzanforderungen angepasst.
2. Vorbereitung der Ausrüstung
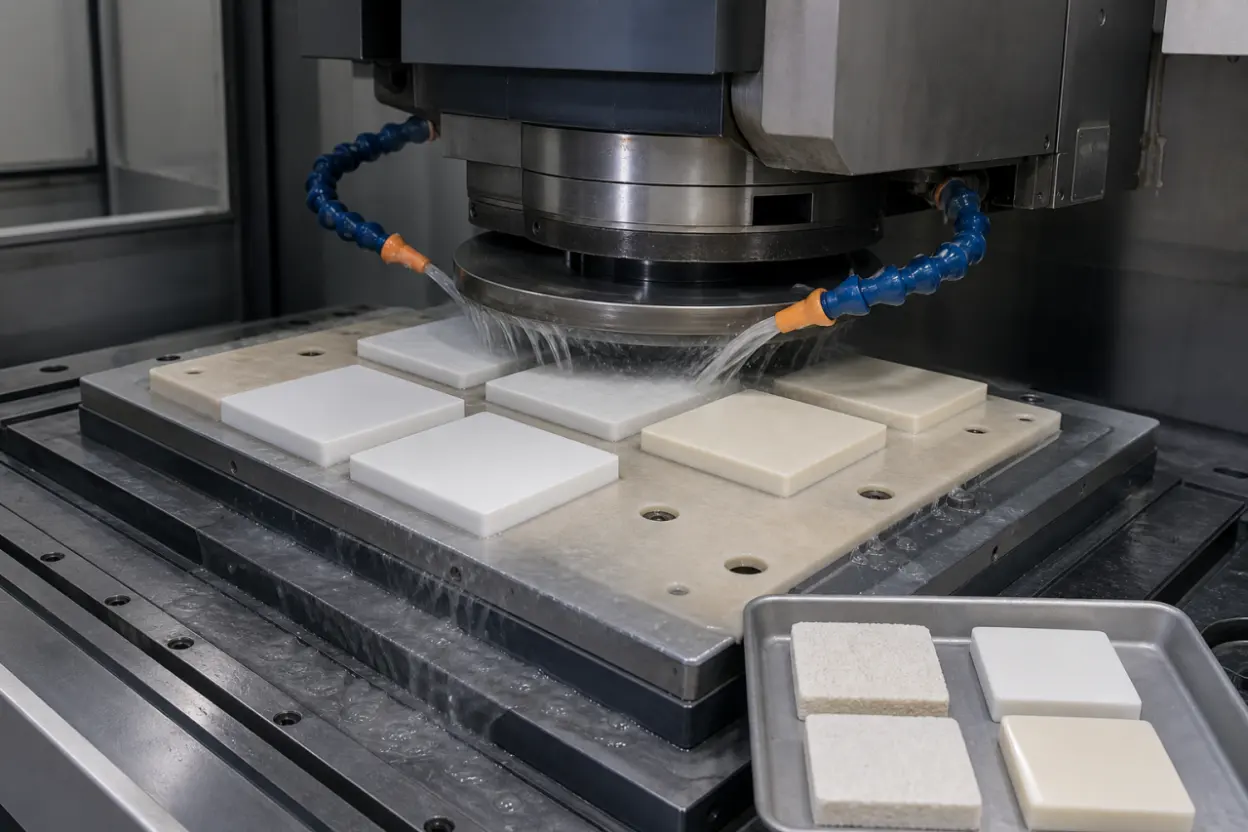
Verwenden Sie einen hochpräzisen Flachschleifer. Beim Zirkonoxid-Schleifen ist die normale Schleifkraft viel größer als die tangentiale Schleifkraft, im Allgemeinen um den Faktor 5-10 und beim Schleifen mit der Scheibenfläche manchmal um den Faktor 20-30. Die Schleifmaschine muss daher über ausreichende Steifigkeit und Stabilität verfügen, um die Bearbeitungsgenauigkeit aufrechtzuerhalten.
Überprüfen Sie vor der Inbetriebnahme die Drehgenauigkeit der Spindel, die Ebenheit des Tisches und den Betrieb des Hydrauliksystems, um eine stabile Geräteleistung sicherzustellen.
Installieren Sie eine Diamantschleifscheibe und wuchten Sie sie nach der Installation dynamisch aus, um Schleifvibrationen zu vermeiden.
3. Verbrauchsmaterialien und Messgeräte
Kühlmittel: Verwenden Sie Wasser zum Kühlen, Schmieren und Entfernen von Spänen. Ein ausreichender Durchfluss verhindert Überhitzung und Rissbildung und spült gleichzeitig Schleifrückstände weg, die die Oberfläche zerkratzen könnten.
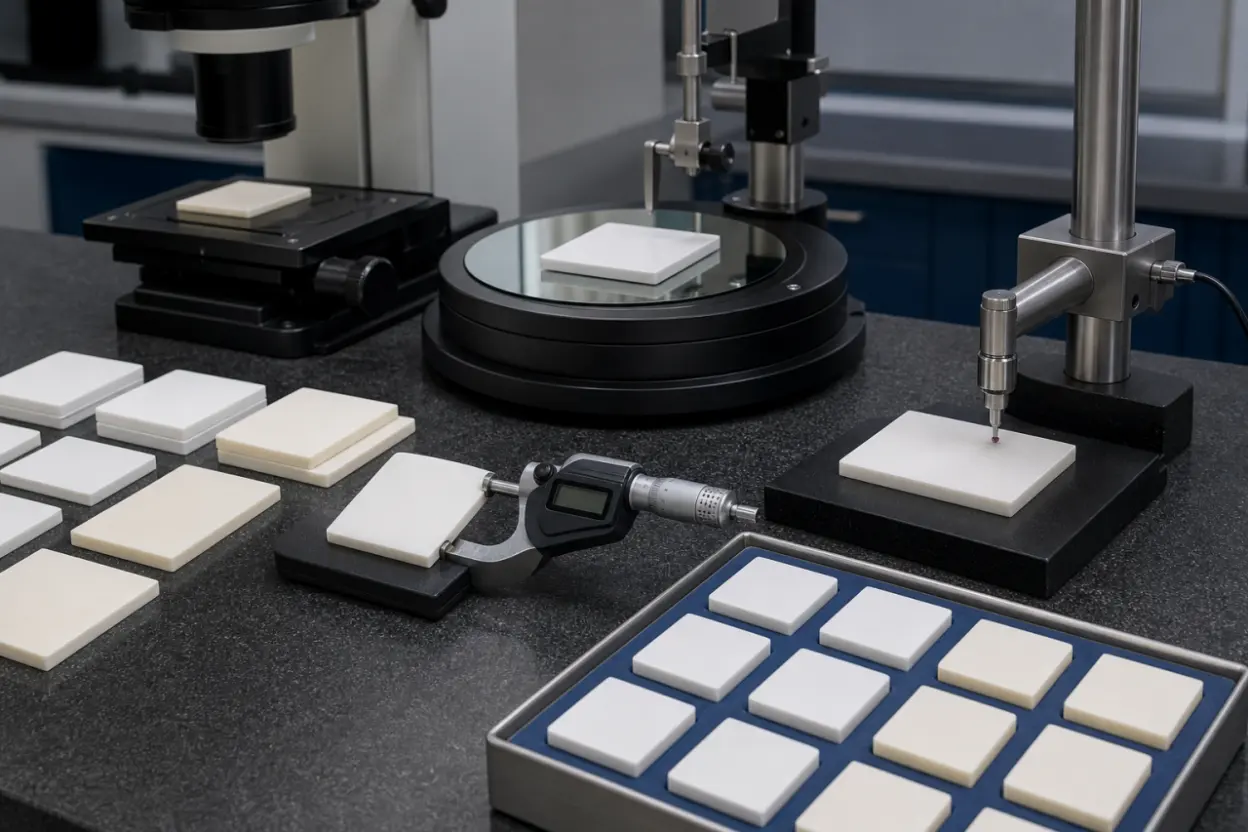
Messgeräte: Bereiten Sie Mikrometer, Ebenheitsmessgeräte und andere geeignete Werkzeuge mit ausreichender Messgenauigkeit vor.
4. Grundsätze für die Auswahl von Schleifscheiben
Verwenden Sie zum Grob- und Feinschleifen separate Scheiben, anstatt jeden Arbeitsgang mit derselben Scheibe durchzuführen.
Verwenden Sie eine Schruppscheibe, wenn der Rohling ein erhebliches Aufmaß aufweist. Für höhere Anforderungen an die Oberflächenqualität verwenden Sie eine Schlichtschleifscheibe, da die Materialabtragseffizienz dann geringer ist.
III. Kernprozessparameter
1. Schleifgeschwindigkeit
Passen Sie die Umfangsgeschwindigkeit der Schleifscheibe an die Vorschubgeschwindigkeit des Werkstücks an. Eine zu hohe Geschwindigkeit kann zu Oberflächenverbrennungen und Mikrorissen führen, wohingegen eine unzureichende Geschwindigkeit die Bearbeitungseffizienz verringert.
2. Schleiftiefe
Verwenden Sie pro Durchgang eine Tiefe von 0.02-0.05 mm für den Grobschliff und 0.005-0.01 mm für den Feinschliff. Reduzieren Sie die Tiefe schrittweise, um die Rauheit und Ebenheit der Oberfläche beizubehalten.
3. Kühlmethode
Um die Schleifzone gründlich zu kühlen und thermische Belastungen zu reduzieren, nutzen Sie Flut- oder Sprühkühlung. Eine ausreichende Spülung verhindert außerdem, dass pulverförmige Späne oder abgelöste Schleifkörner auf der Werkstückoberfläche verbleiben, wo sie Kratzer verursachen und den Scheibenverschleiß beschleunigen könnten.
IV. Betriebsabläufe
1. Schleifvorgang
Nachdem Sie einen stabilen Leerlaufbetrieb bestätigt haben, beginnen Sie mit der Bearbeitung. Überwachen Sie den Oberflächenzustand genau und passen Sie die Parameter umgehend an, um Kantenabsplitterungen und Risse zu vermeiden.
2. Herunterfahren und Reinigen
Nach der Bearbeitung zunächst den Radvorschub und die Werkstückbewegung stoppen. Entfernen Sie das Werkstück erst, wenn das Rad vollständig zum Stillstand gekommen ist. Entfernen Sie Schleifrückstände und führen Sie das Gerätewartungsprotokoll aus.
V. Qualitätskontrolle und Vorsichtsmaßnahmen
1. Qualitätsprüfung
Untersuchen Sie eine Probe der 3-5-Teile aus jeder Charge. Überarbeiten Sie fehlerhafte Teile oder entsorgen Sie sie und führen Sie vollständige Prüfprotokolle.
2. Vorsichtsmaßnahmen
Bediener müssen geeignete persönliche Schutzausrüstung tragen und dürfen die Schleifscheibe niemals berühren, während die Maschine läuft.
Überprüfen Sie den Radverschleiß regelmäßig und tauschen Sie das Rad bei Bedarf umgehend aus.
Fazit
Das Flachschleifen von Zirkonoxid-Keramik ist ein Präzisionsprozess mit strengen Anforderungen an Maschinensteifigkeit, Schleifscheibenauswahl, Prozessparameter und Betriebsdisziplin. Durch die Trennung von Vor- und Fertigschleifen, die genaue Steuerung von Geschwindigkeit und Tiefe, die Bereitstellung ausreichender Kühlung und Schmierung sowie die Durchführung einer strengen In-Prozess-Inspektion können Ebenheit, Oberflächenrauheit und Maßhaltigkeit erhalten bleiben, während Kantenabsplitterungen, Risse und Schleifbrand vermieden werden. Ein standardisierter Betriebsprozess ist unerlässlich, um die Ausbeute zu verbessern, die Lebensdauer der Scheiben zu verlängern, die Produktionskosten zu senken und die zuverlässige Leistung der Zirkonoxid-Keramikkomponenten in High-End-Anwendungen sicherzustellen.
Häufig gestellte Fragen (FAQ)
Q1: Warum werden Diamantschleifscheiben zum Flächenschleifen von Zirkonoxid-Keramik bevorzugt?
A: Diamantschleifscheiben bieten eine hohe Härte, starke Verschleißfestigkeit und gute thermische Stabilität. Sie können Zirkonoxid-Keramik effektiv und präzise bearbeiten und sind das bevorzugte Schleifwerkzeug für dieses Material.
Q2: Warum sollten beim Grob- und Fertigschleifen unterschiedliche Scheiben verwendet werden?
A: Beim Grobschleifen wird ein relativ großes Aufmaß abgetragen und die Abtragseffizienz steht im Vordergrund, während beim Fertigschleifen die Oberflächenqualität und Maßgenauigkeit im Vordergrund stehen.
Q3: Wie viel Schleifaufmaß sollte normalerweise reserviert werden?
A: Eine typische Schleifzugabe beträgt 0.1-0.3 mm, abhängig vom Zustand des Rohlings und der Genauigkeit des fertigen Teils. Der Endwert sollte aus Werkstückgröße, Geometrie und Sintergenauigkeit ermittelt werden.
Anwendungsbewertung und kundenspezifische Fertigungsunterstützung
Unser Unternehmen bietet eine vollständige Prozessfertigung von gesinterten Keramikrohlingen bis hin zum Präzisionsoberflächenschleifen, unterstützt durch hochpräzise Oberflächenschleifgeräte und ein etabliertes Schleifprozesssystem. Für verschiedene Materialqualitäten, einschließlich 3Y-TZP und Al₂O₃, Teilegrößen und Genauigkeitsstufen bieten wir Prozessevaluierung, Prototypenproduktion, Serienlieferung und kundenspezifischen technischen Support. Kunden sind herzlich eingeladen, Projektzeichnungen oder technische Anforderungen zur professionellen Überprüfung und Unterstützung durch unser Team mitzuteilen.