Fortschritte in der Herstellung haben die Keramik Zirkonoxid, die aus Zirkoniumdioxid (ZrO₂) besteht, populär gemacht und den Begriff „Keramikstahl“ verwendet. Zirkonoxid-Keramiken verfügen über beeindruckende mechanische Eigenschaften wie Zähigkeit und Festigkeit sowie über eine hervorragende Beständigkeit gegen Verschleiß, Korrosion und Thermoschock. Bemerkenswerterweise können rohe Keramikpulver zu Strukturbauteilen verarbeitet werden, die präzise sind und den anspruchsvollsten Umgebungen in der Luft- und Raumfahrt sowie in der Medizin- und Halbleiterbranche standhalten.
Die gesamte Keramikherstellung ZrO₂ (von der Pulverauswahl bis zur Qualitätssicherung der Keramik nach der Produktion) wird auf den folgenden Seiten beschrieben und zeigt die fortschrittlichen Fertigungsfähigkeiten von Unternehmen wie UPCERA, die die Präzision, Toleranzen und komplizierten Geometrien bieten, die in einer Vielzahl von Bereichen stark gefordert werden.
Schritt 1: Auswahl und Verarbeitung hochreiner Keramikpulver
Pulver ist der Ausgangspunkt für alle ZrO₂-Keramiken. Nicht irgendein Pulver, sondern hochreines, sorgfältig hergestelltes Zirkonoxid-Pulver mit kontrollierter Partikelgröße und -form.
•Yttriumstabilisiertes Zirkonoxid (Y-TZP) ist der Industriestandard: Y-TZP ist das am häufigsten verwendete Pulver zur Herstellung struktureller Zirkonoxid-Teile. Um ein zähes, bei Raumtemperatur bruchfestes Zirkonoxid zu bilden, wird die tetragonale Kristallphase durch die Zugabe von Yttriumoxid (Y₂O₃) stabilisiert.
•Die endgültigen Pulvereigenschaften werden durch die Verteilung der Partikelgrößen beeinflusst: Submikronpulver (<1 Mikrometer) sind normalerweise dicht gesintert und ergeben Mikrostrukturen, die sich leicht verfeinern lassen. Für eine gleichmäßige Schrumpfung und ein geringeres Risiko des Auftretens von Fehlern sind gleichmäßige Partikelverteilungen unerlässlich.
Überlegene Pulvertechniksysteme verschaffen Unternehmen einen Vorsprung in der Branche: UPCERA verwendet beispielsweise ein Dual-Core-Pulvertechniksystem. Dieses System gewährleistet eine homogene Partikelverteilung mit Granulat mit kontrollierter Morphologie. Durch die Präzision im Pulverstadium werden die mechanischen und optischen Eigenschaften der fertigen Teile deutlich verbessert.
Schritt 2: Formen und Gestalten
Das Pulver muss in eine ungefähre Endform gebracht werden. Es gibt viele verschiedene Umformtechniken. Abhängig von der Bauteilgeometrie oder dem Produktionsvolumen kann eine bestimmte Variante ausgewählt werden.
Isostatisches Pressen
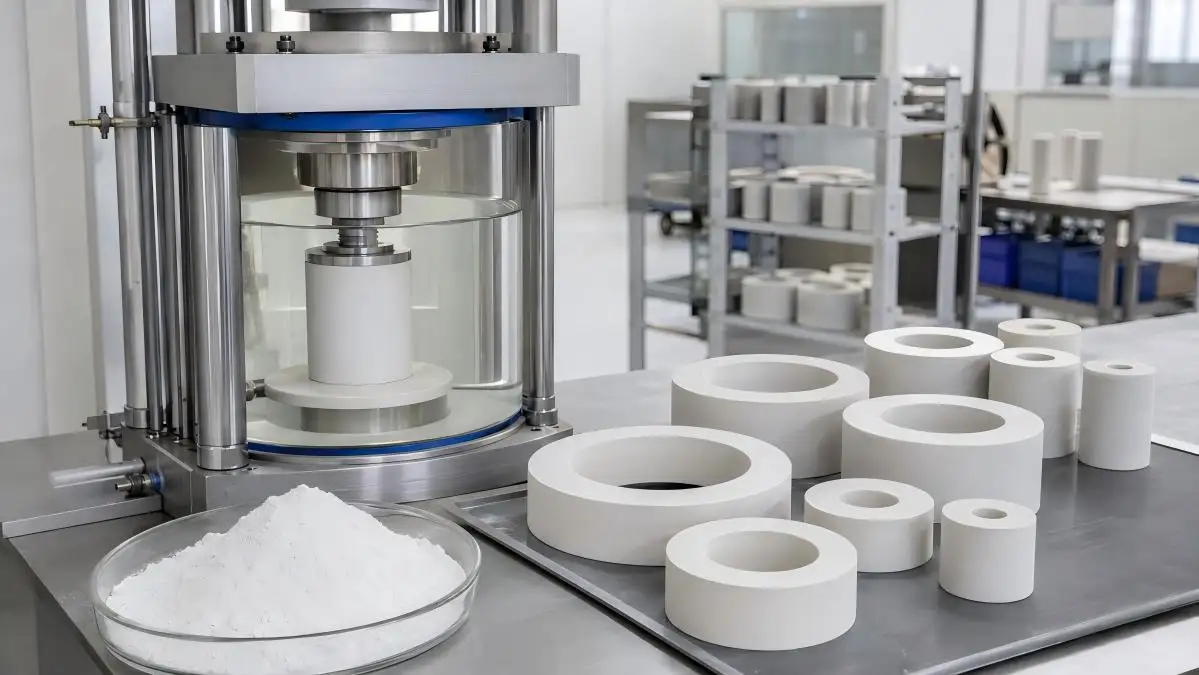
•Isostatisches Pressen wird häufig zur Herstellung von Zirkonoxid-Ringen und ähnlichen zylindrischen Bauteilen eingesetzt. Beim isostatischen Pressen:
• Beim Trockenpressen wird Pulver in einer Matrize durch uniaxialen Druck verdichtet.
•Kaltisostatisches Pressen (CIP) verwendet ein flüssiges Medium, um Druck aus allen Richtungen auszuüben, und führt zu einer gleichmäßigeren Dichte. CIP reduziert häufige Defekte wie Risse und Laminierungen.
Keramikspritzguss (CIM)
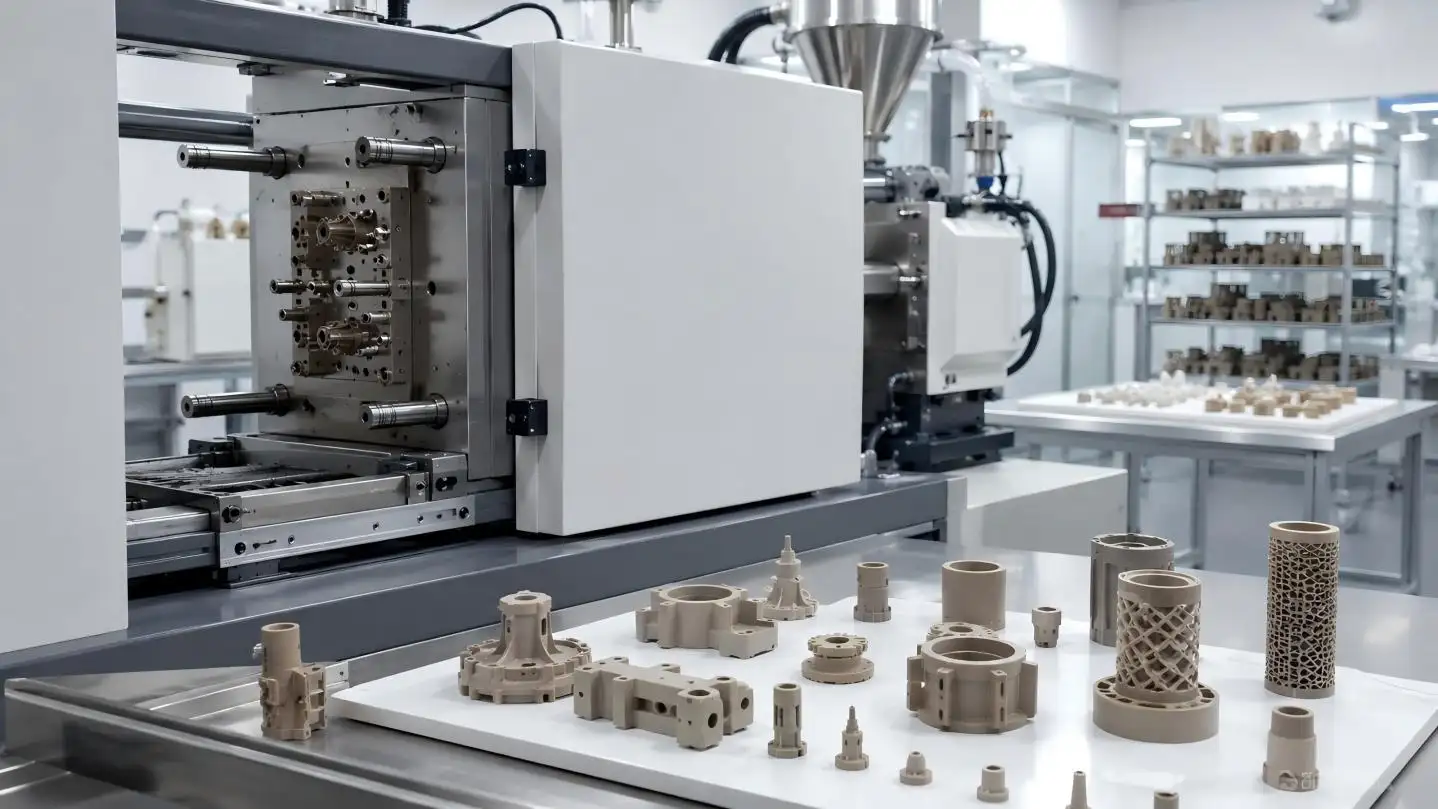
•CIM wird ausgewählt, wenn die Geometrie eines Bauteils komplex ist und das Produktionsvolumen groß ist.
•Zubereitung des Ausgangsmaterials: Zirkonoxid-Pulver wird mit organischen Bindemitteln gemischt, wodurch ein Ausgangsmaterial entsteht, das gleichmäßiger und plastischer ist.
•Spritzguss: Das Ausgangsmaterial wird unter Formdruck in eine Form eingespritzt.
•Entbinderung: Die organischen Bindemittel werden entfernt, um einen „braunen“ Teil zu erhalten.
•CIM eignet sich für Komponenten mit komplexen Innengeometrien und dünnen Wänden und Merkmalen. Diese Designs wären mit herkömmlichen Presstechniken nur sehr schwer herzustellen.
Additive Fertigung
In der Entwicklung befindliche Technologien wie Binder Jetting und Freiformspritzguss steigern die potenziellen technischen Möglichkeiten der Zirkonoxid-Keramik erheblich. Vorteile dieser Methoden sind:
•Die Fähigkeit, schnell Prototypen zu erstellen, ohne dass Werkzeuge erforderlich sind
•Herstellen von Komponenten mit viel komplexeren Designs
•Herstellung von Komponenten mit einer größeren Anzahl kundenspezifischer Funktionen für Produktlinien mit geringem Volumen und hohem Wert
Schritt 3: Sintern – der Prozess zum Erreichen der vollen Dichte
Beim Sintern handelt es sich um den Prozess der Herstellung vollständig dichter, fester Keramik durch Zusammenschweißen der Partikel. Dieser Vorgang erfolgt durch Erhitzen des geformten (grünen oder braunen) Teils auf eine hohe Temperatur.
Die Sintertemperaturen für Zirkonoxid liegen zwischen 1400 °C und 1520 °C. Bei diesen Temperaturen werden die Zirkonoxid-Partikel durch Diffusion gebunden, wodurch jegliche Porosität vollständig beseitigt wird und die volle Dichte erreicht wird.
Das Sintern von Zirkonoxid ist ein empfindliches Gleichgewicht. Die Sintergeschwindigkeit, die Haltetemperatur und die Abkühltemperatur haben großen Einfluss auf die endgültige Mikrostruktur und die mechanischen Eigenschaften des Sinterteils. Zu schnelles Sintern führt zu Rissen. Eine ungleichmäßige Erwärmung führt zu einer Verformung des Teils.
Fortschrittliche Sintertechnologien werden eingesetzt:
•Zweistufiges Sintern ermöglicht die Trennung von Kornwachstum und Verdichtung und führt zu Mikrostrukturen mit größerer Feinheit.
•Das Sintern mit HF-Induktion nutzt den Metall-Isolator-Übergang von Zirkonoxid oberhalb von 1400 °C und reduziert die Zeit des herkömmlichen 8-Stundensinterns auf 40 Minuten.
•Flash-Sintern kann bei viel niedrigeren Temperaturen innerhalb von Sekunden eine vollständige Verdichtung erreichen.
Zirkonoxid kann noch genauer konstruiert werden. Sinterprozesse werden kontrolliert, um eine Porosität von nahezu 0 % zu erreichen, wodurch Zirkonoxid über eine lange Betriebslebensdauer ein hohes Maß an Stabilität bei Temperaturschocks aufrechterhalten kann.
Schritt 4: Präzisionsbearbeitung
Nach dem Sintern kann eine Präzisionsbearbeitung erforderlich sein, um die Teiletoleranzen einzuhalten.
Warum sintern statt maschinell? Zirkonoxid schrumpft 20-25 % beim Sintern. Während diese Schrumpfung einigermaßen zuverlässig durch eine Änderung des Sinterzyklus kontrolliert werden kann, erfordern Toleranzen im Submillimeterbereich typischerweise eine Bearbeitung nach dem Sintern.
CNC-Bearbeitung ist eine gute Wahl: CNC-Bearbeitung ist die einzig praktikable Methode zur Bearbeitung von gesintertem Zirkonoxid. Sie wird mit Diamantwerkzeugen mit hoher Präzision durchgeführt. Diamantwerkzeuge sind die einzigen Werkzeuge, die für die Bearbeitung von gesintertem Zirkonoxid geeignet sind.
Zu den anderen sehr relevanten Bearbeitungsparametern gehören:
•Zustellungen und Vorschübe: Müssen für die Sprödbruchschwelle der Keramik optimiert werden, um eine Beschädigung des Teils durch Abplatzen zu vermeiden.
•Kühlmittel- und Wärmemanagement: Bewahrt die Integrität und minimiert Verformungen.
•Adaptive Fixturing: Kontrolliert Vibrationen an fragilen, dünnwandigen Strukturen.
Präzision hat in dieser Branche einen hohen Stellenwert: Fortschrittliche Hersteller erreichen Oberflächenrauheiten zwischen Ra0.02 und Ra0.2, Rundheits- und Konzentrizitätstoleranzen von 0.002mm und Wandstärken von 0.1mm. Diese Präzision ist bei der Montage fortschrittlicher Produkte in der Elektronik, Optik, Luft- und Raumfahrt usw. aufgrund der erforderlichen Passgenauigkeit und Wiederholbarkeit des Produkts von entscheidender Bedeutung.
Schritt 5: Qualitätskontrolle und Inspektion
Der letzte Schritt ist eine intensive Prüfung zur Einhaltung aller Komponentenspezifikationen.
•In-Prozess-Messtechnik: Abweichungen werden überwacht, während die Toleranzen bei langen Produktionsläufen durch Messung im geschlossenen Regelkreis im Mittelpunkt gehalten werden.
•Statistische Prozesskontrolle: Es wurde ein strenges System entwickelt, um die Qualität jeder einzelnen Charge zu verwalten. Zur Überprüfung der kritischen Maße werden Lehren und optische Messungen eingesetzt.
•Umweltkontrolle: Bei Halbleitern und medizinischen Geräten ist die Fähigkeit zur Kontrolle des Kontaminationsmanagements von entscheidender Bedeutung.
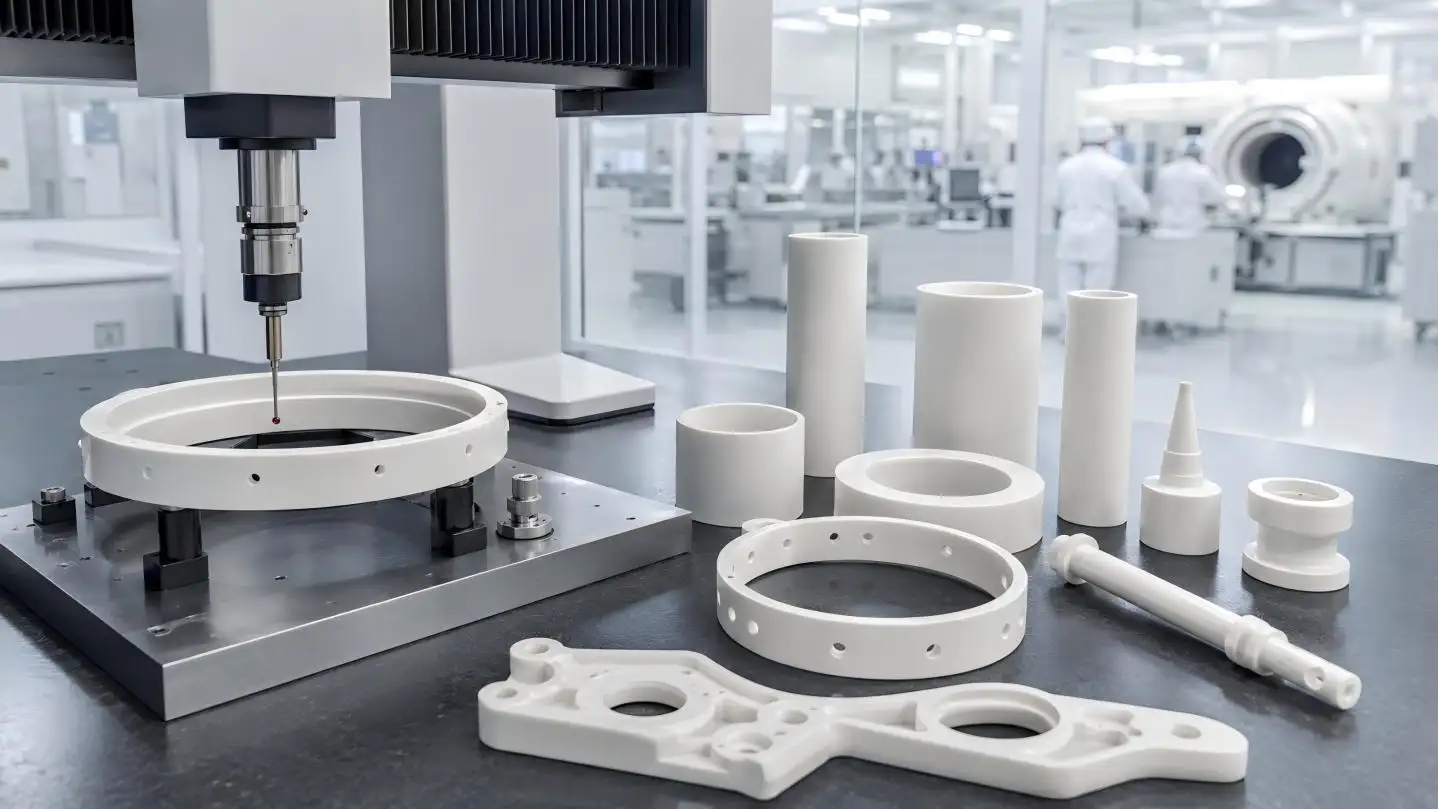
Der UPCERA-Vorteil: Vollständige Kettenintegration
Top-Hersteller verfügen über die Fähigkeit, jeden Schritt durchzuführen, insbesondere aber über die Fähigkeit, die gesamte Prozesskette zu integrieren.
Jeder Schritt innerhalb der gesamten Industriekette wird kontrolliert. Die vollständige vertikale Integration führt zu einer garantierten Produktqualität vom Pulver bis zum präzisionsverarbeiteten Produkt.
•Fertigung und Materialkontrolle als ein System: Hersteller wie UPCERA haben die Möglichkeit, Systemmerkmale wie Zähigkeit, Polierbarkeit, dielektrisches Verhalten und Dimensionsstabilität zu integrieren, die alle harmonisiert werden können.
•Designunterstützung: Die frühzeitige Einbindung des Herstellers in die Designkonzepte oder Prototypen hilft dabei, Designs, Dicke, Eckenradius und Oberflächenbeschaffenheit auszubalancieren und zu rationalisieren, um die Funktion des Designs zu schützen und die Kosten zu kontrollieren.
•Garantierte Qualität direkt ab Werk: Der Wegfall von Zwischenhändlern ermöglicht eine gleichbleibende Qualität bei hohen Stückzahlen.
Vom Pulver zur Präzision: Der Gesamtprozess
Die vollständige Umwandlung von ZrO₂-Keramik vom Rohpulver in Präzisionsstrukturkomponenten erfordert Beherrschung und Fachwissen für jeden Schritt von der Pulverentwicklung bis zur abschließenden Qualitätskontrolle, einschließlich Formen, Sintern und Präzisionsbearbeitung. Jeder Schritt muss mit größter Sorgfalt ausgeführt werden, um die außergewöhnlichen Eigenschaften des Zirkonoxid für die anspruchsvollsten Anwendungen der Welt zu realisieren.
Ob es um die Entwicklung von Teilen für die Luft- und Raumfahrt geht, die extremen Vibrationen und Temperaturen standhalten müssen; medizinische Implantate, die biokompatibel und langlebig sein müssen; oder Halbleiterkomponenten, die chemische Reinheit und Dimensionsstabilität aufweisen müssen; Jedes dieser Beispiele hängt davon ab, ob die Herstellung es ermöglicht, die theoretischen Eigenschaften von Zirkonoxid in die Praxis umzusetzen.
Für Ingenieure und Beschaffungsspezialisten, die maßgeschneiderte Zirkonoxid-Strukturkomponenten benötigen, besteht die beste Option darin, mit Herstellern zusammenzuarbeiten, die über die vollständige Prozesskontrolle – vom Pulver bis zum hochpräzisen Endprodukt – verfügen und über umfassende Erfahrung und Leidenschaft für den Kunden bei einer kritischen Anwendung dieses außergewöhnlichen Materials verfügen.
Für kundenspezifische Strukturkeramikkomponenten ZrO₂ sind wir die beste Wahl und bieten die beste Kombination aus schneller Reaktion, kurzen Lieferzeiten, kundenspezifischen Designs, kundenspezifischen Materialien, komplizierten Designs und großen Geometrien; alles mit den feinsten Toleranzen.
Häufig gestellte Fragen
F 1: Was ist die übliche Herstellungsmethode für ZrO₂-Keramikstrukturkomponenten?
A: Die übliche Methode umfasst Pulvervorbereitung, Formen (Pressen oder Spritzgießen), Hochtemperatursintern, präzise CNC-Bearbeitung und Endkontrolle.
F 2: Was ist der typische Yttriumoxidgehalt für strukturelles Zirkonoxid?
A: Die gebräuchlichste Sorte ist 3 Mol-% Yttriumoxid-stabilisiertes tetragonales Zirkonoxid (3Y-TZP), das die ideale Kombination aus Festigkeit, Zähigkeit und Verschleißfestigkeit bietet.
F 3: Was ist die beste Präzision, die mit Zirkonoxid-Komponenten erreicht werden kann?
A: Rundheit und Konzentrizität von 0.002 mm, Oberflächenrauheit von Ra0.02 bis Ra0.2 und Wandstärke von 0.1 mm sind Toleranzen, die mit UPCERA erreicht werden können.
F 4: Können Zirkonoxid-Teile hergestellt werden, die komplexe interne Merkmale enthalten?
A: Ja, mit Keramikspritzguss (CIM) können komplexe Formen mit inneren Strukturen hergestellt werden, die dünn sind und mit herkömmlichem Pressen nur schwer oder gar nicht herzustellen sind.
F 5: Warum ist das Sintern für die Leistung von Zirkonoxid so wichtig?
A: Durch Sintern wird ein Pulverkörper in einen nahezu vollständig dichten Körper umgewandelt, und eine gute Kontrolle der Temperatur während des Prozesses ermöglicht die Kontrolle der endgültigen Korngröße, Porosität und der mechanischen Eigenschaften des Körpers.